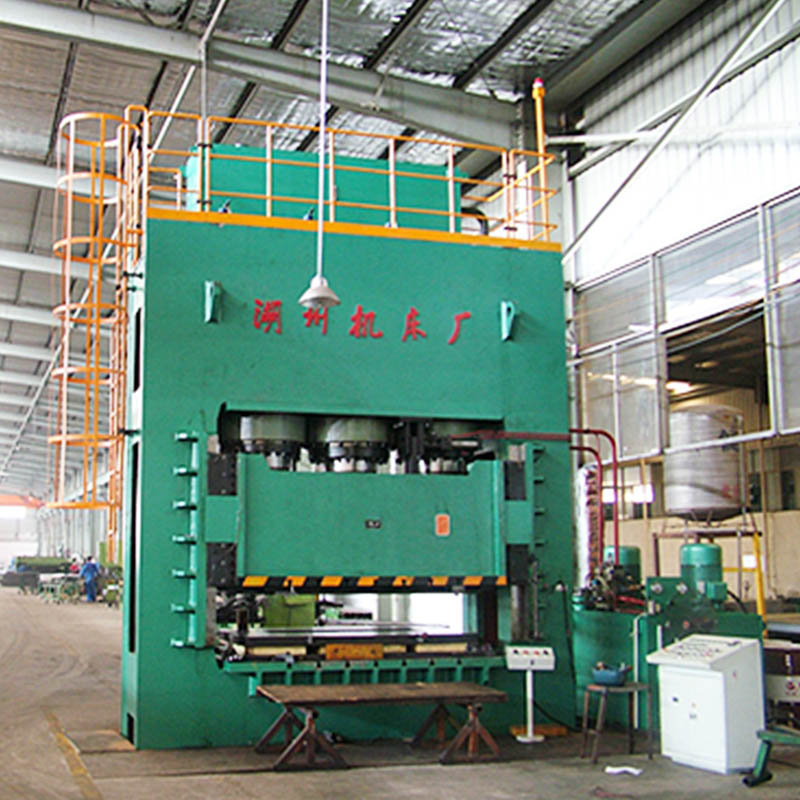
Ang pagtukoy sa maling arkitektura ng press para sa heavy-duty na pagbuo ay nagdadala ng malalaking panganib sa pagpapatakbo. Direktang nagiging sanhi ng pagkasira ng istruktura ang napaaga na pagkasira, mataas na rate ng scrap, at kabiguan ng tool sa sakuna. Ang mga pangkat ng engineering at procurement ay nahaharap sa isang kumplikadong hamon. Dapat mong balansehin ang kinakailangang tonelada, tigas ng istruktura, at accessibility ng tool kapag sinusukat ang mga kakayahan sa produksyon. Ibinubukod namin ang mas magaan na arkitektura tulad ng C-frame o 2-post presses mula sa pagsusuring ito. Ang mga heavy-duty na application, tulad ng makapal na plate forming at industrial forging, ay nangangailangan ng patuloy na puwersa. Nangangailangan sila ng closed-loop na integridad ng istruktura na makikita lamang sa matatag na straight-side at 4-post na mga disenyo. Dapat mong tingnan ang nakaraang marketing ng tagagawa. Layunin na suriin ang mekanikal na katotohanan ng isang H frame hydraulic press kumpara sa configuration ng apat na column batay sa mahigpit, pamantayan sa tagumpay na partikular sa application.
Paglilinaw ng Terminolohiya: Tugunan ang pagkalito sa merkado kung saan ang ilang mga vendor ay maling nag-market a 4 column hydraulic press bilang isang 'H-frame.' Ang isang tunay na H-frame (straight-side) ay umaasa sa isang matibay na welded o tie-rod frame, samantalang ang four-column press ay gumagamit ng mga cylindrical na poste para sa platen na gabay.
Deflection at Off-Center Loading: Ang mga pagpindot sa H-frame ay karaniwang nag-aalok ng mahusay na pagtutol sa angular deflection at off-center load dahil sa full-length na gib guidance.
Accessibility at Versatility: Ang apat na column press ay nagbibigay ng 360-degree na access sa die space, na ginagawang perpekto ang mga ito para sa napakalaking tooling at automated na paghawak ng materyal.
Puhunan sa Kapital: Ang unang pagtitipid sa gastos ng isang 4 na kolum na hydraulic press ay dapat timbangin laban sa mga potensyal na pangmatagalang matitipid sa pagpapanatili na ibinibigay ng katigasan ng isang uri ng frame hydraulic press.
Pagtukoy sa Pamantayan ng Tagumpay para sa Pagbuo ng Mabigat na Tungkulin
Tonela kumpara sa Structural Rigidity
Ang maximum pressing force ay nananatiling hindi kumpletong sukatan para sa pagpili ng press. Hindi mo masusuri ang tonelada nang hindi isinasaalang-alang ang kakayahan ng frame na labanan ang pag-unat at pagyuko sa ilalim ng pagkarga. Kapag ang isang hydraulic cylinder ay naglapat ng pababang puwersa, ang press frame ay nakakaranas ng pantay at magkasalungat na reaktibong pwersa. Ang isang frame na walang sapat na tigas ay umaabot nang patayo at lumilihis sa gilid. Ang pagpapalihis na ito ay nakompromiso ang parallelism sa pagitan ng ram at ng bolster plate. Kahit na ang isang press na na-rate para sa 1,000 tonelada ay nabigo upang makagawa ng mga tumpak na bahagi kung ang frame ay magbubunga sa ilalim ng peak pressure. Ang pagbuo ng mataas na katumpakan ay nangangailangan ng isang istraktura na nagpapanatili ng mahigpit na dimensional na katatagan anuman ang hydraulic force na inilapat. Kapag sinusuri ang isang press, dapat hilingin ng mga inhinyero ang mga detalye ng pagpapalihis mula sa tagabuo. Ang karaniwang tinatanggap na deflection rate para sa precision stamping ay 0.0015 inches bawat talampakan ng haba ng kama. Ang paglampas sa limitasyong ito ay ginagarantiyahan ang mga isyu sa tooling.
Kapal ng Materyal at Stroke Dynamics
Ang pagbuo ng makapal na mga plato o pagsasagawa ng mabibigat na operasyon ng forging ay nagpapakilala ng natatanging stroke dynamics. Hindi tulad ng mga mekanikal na pagpindot na naghahatid ng peak tonnage lamang sa ibaba ng stroke, ang mga hydraulic system ay nagbibigay ng buong tonelada sa buong paglalakbay. Ang pagtulak sa high-tensile steel o makapal na haluang metal ay nangangailangan ng matagal na puwersa. Ang frame ay dapat sumipsip ng tuluy-tuloy na enerhiya na ito nang walang oscillating o yielding. Ang mga partikular na frame rigidity at hydraulic cylinder configuration ang nagdidikta kung gaano kahusay ang paghawak ng press sa mga sustained load na ito. Halimbawa, ang pagblangko ng kalahating pulgadang steel plate ay bumubuo ng napakalaking snap-through shock kapag nabali ang materyal. Ang press frame ay dapat na sumisipsip ng reverse tonnage na ito nang walang cracking welds o stretching tie rods. Ang mga hydraulic press na nilagyan ng mga shock dampener ay nagpapagaan nito, ngunit ang nakapailalim na frame ay dapat pa ring nagtataglay ng masa upang mahawakan ang vibration. Kung ang frame ay lumilihis sa panahon ng malalim na pagguhit sa makapal na materyal, ang resultang bahagi ay naghihirap mula sa hindi pantay na kapal ng pader o pagkapunit.
Pamamahala ng Off-Center Load
Ang off-center loading ay madalas na nangyayari sa progressive die stamping o asymmetrical part forming. Kapag ang gitna ng inilapat na puwersa ay hindi perpektong nakahanay sa gitna ng press bed, lumilikha ito ng isang tipping moment. Pinipilit ng sandaling ito na tumagilid ang ram. Ang pamamahala sa mga off-center load na ito ay nangangailangan ng matatag na sistema ng paggabay upang maiwasan ang yaw, pitch, at roll. Ang pagtatatag ng mga katanggap-tanggap na limitasyon sa pagpapalihis ay kinakailangan bago pumili ng isang pindutin. Isaalang-alang ang isang progresibong die kung saan ang heavy drawing station ay nasa dulong kaliwa, habang ang lighter piercing station ay nasa kanan. Lumilikha ito ng permanenteng kaliwa-mabigat na pagkarga. Ang press ram ay natural na gustong sumisid sa kaliwa. Tanging isang matibay na frame na may masikip na gib clearance ang maaaring magpilit sa ram na manatiling kapantay laban sa hindi pantay na resistensyang ito. Ang pagkabigong mapangasiwaan ito ay humahantong sa mabilis na pagkasira ng die, galled guide pins, at out-of-tolerance parts.
Mga Kinakailangan sa Pagsasama ng Tooling
Direktang idinidikta ng pisikal na sobre ng press ang iyong diskarte sa pagsasama-sama ng tooling. Ang laki ng mamatay, mga paraan ng paglo-load, at mga kinakailangan sa automation ay may malaking papel sa pagpili ng press. Dapat mong suriin ang liwanag ng araw, laki ng kama, at haba ng stroke kumpara sa iyong pinakamalaking inaasahang tooling. Ang arkitektura ng press ay dapat tumanggap ng iyong daloy ng trabaho sa paghawak ng materyal nang hindi nagiging sanhi ng mga bottleneck sa logistical sa palapag ng produksyon. Isaalang-alang ang mga salik na ito sa pagsasama:
Overhead Crane Access: Nangangailangan ng malinaw na patayong espasyo sa itaas ng kama para mahulog sa mabibigat na dies.
Naglo-load ng Forklift: Nangangailangan ng malalawak na butas sa gilid at pinatibay na mga plato sa sahig sa paligid ng press base.
Mga Automated Transfer System: Nangangailangan ng mga partikular na clearance para sa mga robotic arm, walking beam, o scrap conveyor.
Quick Die Change (QDC) Systems: Nangangailangan ng mga standardized na bolster plate at hydraulic clamping circuit.
Ang H Frame Hydraulic Press (Straight-Side Architecture)
Structural Mechanics
Ang engineering ng isang tunay na frame type press ay nakasentro sa closed-loop rigidity. Gumagamit ang mga makinang ito ng alinman sa isang ganap na welded steel frame o isang multi-piece tie-rod construction. Sa isang tie-rod na disenyo, ang mga mabibigat na steel rod ay tumatakbo nang patayo sa korona, mga uprights, at kama. Pinauna ng mga technician ang mga rod na ito upang i-compress ang mga bahagi ng frame nang magkasama. Tinitiyak ng pre-loading na ito na ang frame ay nananatili sa compression kahit na sa ilalim ng maximum na pagpindot load. Ang structural approach na ito ay namamahagi ng stress nang pantay-pantay sa mga mabibigat na steel uprights. Mabisa nitong inaalis ang vertical stretching at lateral bowing na karaniwan sa mas magaan na disenyo. Ang tuwid na bahagi na arkitektura ay inuuna ang ganap na integridad ng istruktura kaysa sa bukas na pag-access.
Gib Guidance Systems
Ang Gibs ay nagbibigay ng pangunahing mekanismo ng gabay sa isang H-frame press. Ito ay mga track na bakal na may katumpakan na makina na gumagabay sa ram sa mga uprights. Ang mga tagagawa ay karaniwang gumagamit ng 8-point o 4-point adjustable gibs. Kinukuha ng 8-point system ang ram sa lahat ng apat na sulok, parehong harap-pabalik at kaliwa-pakanan. Ang setup na ito ay nagpapanatili ng mahigpit na parallelism sa pagitan ng ram at ng bolster plate sa buong stroke. Dahil ang gibs ay tumatakbo sa buong haba ng stroke, nag-aalok sila ng tuluy-tuloy na suporta. Inaayos ng mga operator ang mga gib clearance gamit ang shims o set screws upang mabayaran ang pagkasira sa paglipas ng panahon. Tinitiyak ng adjustability na ito na napanatili ng press ang orihinal nitong katumpakan ilang dekada pagkatapos ng pag-install.
Pangunahing Mga Bentahe para sa High-Precision Forming
Ang straight-side na disenyo ay naghahatid ng walang kaparis na mga benepisyo para sa mga application na nangangailangan ng mahigpit na pagpapaubaya. Ang mga pagpapatakbo ng malalim na pagguhit ay nakikinabang nang husto mula sa mahigpit na paralelismo, na pumipigil sa pagkunot o pagkapunit ng materyal. Ang sistema ng paggabay ng gib ay mahusay sa paghawak ng makabuluhang off-center loading na nabuo ng mga progresibong dies. Ang mga espesyal na gawain tulad ng heavy forging, shaft correction, at profile straightening ay nangangailangan ng matigas na katangian ng frame na ito. Kapag ang tooling ay nangangailangan ng ganap na katumpakan, pinipigilan ng H-frame ang die halves mula sa paglilipat sa labas ng pagkakahanay. Ang katigasan na ito ay direktang isinasalin sa mas mahabang buhay ng tool at mas kaunting mga tinanggihang bahagi.
Mga Limitasyon at Mga Panganib sa Pag-ampon
Sa kabila ng mekanikal na kahusayan nito, ang disenyo ng H-frame ay nagpapakita ng mga partikular na limitasyon. Ang solid side uprights ay naghihigpit sa pag-access sa die space. Karaniwang ina-access lamang ng mga operator ang tooling mula sa harap at likuran ng press. Ang pinaghihigpitang pag-access na ito ay nagpapalubha sa mga pagbabago sa kamatayan at nililimitahan ang mga opsyon sa pagpapakain ng materyal. Bukod pa rito, ang mga pagpindot na ito ay nagdadala ng mas mataas na halaga ng kapital dahil sa malaking dami ng bakal at katumpakan na machining na kinakailangan. Humihingi din sila ng mas malaking footprint at mas mabibigat na kinakailangan sa pundasyon. Dapat mong tiyakin na tinatanggap ng iyong pasilidad ang pisikal na sukat at bigat ng matibay na arkitektura na ito.
Ang Four Column Hydraulic Press (4-Post Architecture)
Structural Mechanics
Ang disenyo ng a four column hydraulic press ay nakatutok sa ibang structural philosophy. Ang arkitektura na ito ay binubuo ng isang mabigat na bakal na korona at kama na konektado sa pamamagitan ng apat na precision-ground cylindrical column. Ang mga malalaking mani ay nakakabit sa korona at kama sa sinulid na dulo ng mga haligi. Ang gumagalaw na platen ay naglalakbay pataas at pababa sa apat na poste na ito. Ang mga column ay nagsisilbi ng dalawahang layunin. Gumaganap sila bilang mga miyembro ng pag-igting na humahawak sa press nang sama-sama, at nagsisilbi silang gabay na mga riles para sa gumagalaw na platen. Ang disenyo na ito ay lumilikha ng isang bukas, naa-access na lugar na bumubuo habang pinapanatili ang isang balanseng pamamahagi ng puwersa ng pagpindot sa apat na sulok.
Platen Guidance sa pamamagitan ng Bushings
Sa halip na gibs, ang isang 4-post press ay gumagamit ng bushings upang gabayan ang platen sa mga poste. Ang mga bushings na ito ay binubuo ng bronze o self-lubricating composite na materyales. Dinidiin sila ng mga technician sa mga sulok ng gumagalaw na platen upang direktang dumudulas ang mga ito laban sa pinakintab na mga haligi ng bakal. Bagama't ang mga bushing ay nagbibigay ng maayos na paglalakbay, malaki ang pagkakaiba ng mga ito sa mga gib sa pagsusuot at pagsasaayos. Ang mga bushes ay may nakapirming clearance. Habang bumababa ang mga ito mula sa paulit-ulit na pag-ikot, tumataas ang clearance. Hindi mo maaaring ayusin ang isang bushing upang higpitan ang pagpapaubaya; dapat mong palitan ito ng buo. Ang nakapirming gabay na ito ay ginagawang mas madaling kapitan ang platen sa pagtabingi kung sasailalim sa hindi pantay na puwersa.
Pangunahing Mga Bentahe para sa Kakayahan
Ang 4-post na arkitektura ay kumikinang sa kakayahang magamit nito. Ang pinakamahalagang benepisyo ay ang omnidirectional die access. Nang walang matibay na dingding sa gilid, lumalapit ang mga operator sa die space mula sa lahat ng 360 degrees. Dahil sa bukas na disenyong ito, ang pag-load ng napakalaking tool na may mga forklift ay lubos na mahusay. Pinapasimple din nito ang pagsasama ng kumplikadong automation, tulad ng mga multi-axis na robot o tuluy-tuloy na coil feed. Ang arkitektura na ito ay nagbibigay ng cost-effective na scalability para sa malawak na hanay ng mga application. Mahusay ito sa composite molding, rubber forming, at simetriko malalim na pagguhit kung saan nananatiling nakatutok ang mga load. Ang bukas na disenyo ay nagbibigay-daan para sa mas malalaking sukat ng kama nang walang exponentially pagtaas ng gastos ng makina.
Mga Limitasyon sa High-Deflection na Sitwasyon
Ang pangunahing kahinaan ng disenyo ng apat na hanay ay lumalabas sa ilalim ng matinding pag-load sa labas ng gitna o snap-through shock. Kapag ang isang die ay bumubuo ng isang asymmetrical na puwersa, ang platen ay nagtatangkang tumagilid. Ang pagkiling na ito ay naglalagay ng napakalaking lateral na diin sa mga bushings ng gabay at mga haligi. Sa paglipas ng panahon, nagiging sanhi ito ng pinabilis na pagkasira ng bushing at potensyal na pagmamarka sa mga column. Higit pa rito, sa ilalim ng matinding tonelada, ang mga haligi mismo ay bahagyang lumalawak. Kung off-center ang load, hindi pantay ang pag-uunat ng mga column, na nagiging sanhi ng pagkawala ng parallelism ng platen sa kama. Ginagawa nitong hindi gaanong angkop ang 4-post na disenyo para sa mabigat na progresibong stamping o agresibong pagpapatakbo ng blanking.
Head-to-Head Teknikal na Pagsusuri
Deflection Resistance at Die Alignment
Ang paghahambing ng paglaban sa pagpapalihis ng dalawang arkitektura na ito ay nagpapakita ng matinding pagkakaiba sa mga dinamikong pagbubuo ng mga siklo. Ang isang straight-side na frame ay gumagamit ng full-length gibs upang labanan ang yaw, pitch, at roll. Ang mga mabibigat na uprights ay sumisipsip ng mga lateral forces, na pinananatiling perpektong parallel ang ram. Sa kaibahan, ang isang 4-post na disenyo ay ganap na umaasa sa clearance sa pagitan ng mga bushings at mga column. Sa ilalim ng mabibigat na off-center load, ang platen sa isang four-column press ay lumilihis ng higit sa isang H-frame. Pinipilit ng deflection na ito ang guide pins sa tooling na sumipsip ng lateral stress, na humahantong sa pinabilis na pagkasuot ng die. Para sa absolute die alignment sa ilalim ng hindi magandang kondisyon, panalo ang straight-side frame.
Accessibility at Automation Integration
Ang mga pagkakaiba sa logistik sa mga pagbabago sa die ay lubos na pinapaboran ang disenyo ng apat na hanay. Ang 360-degree na pag-access ay nagpapahintulot sa mga operator na mag-stage ng mga dies sa anumang panig ng press. Ang mga forklift ay nagmamaneho hanggang sa kama nang walang interference mula sa mga side frame. Ang paglipat ng bahagi ng robot ay mas simple din na ipatupad, habang ang mga armas ay umaabot mula sa maraming anggulo. Ang H-frame ay naghihigpit sa pag-access sa harap at likurang mga bintana. Ang pagpapatupad ng automation sa isang H-frame ay kadalasang nangangailangan ng espesyal na through-the-window transfer system o mga robot na naka-mount sa harap. Kung umaasa ang iyong produksyon sa patuloy na pagbabago sa die at napakalaking tool, ang 4-post press ay nag-aalok ng mahusay na daloy ng pagpapatakbo.
Mga Bahagi ng Pagpapanatili at Pagsuot
Ang mga pangmatagalang kinakailangan sa pagpapanatili ay pangunahing naiiba sa pagitan ng dalawang estilo. Ang pagpapanatili ng isang H-frame ay nagsasangkot ng pana-panahong pagsuri at pagsasaayos ng mga gib clearance. Ang isang dalubhasang maintenance technician ay humihigpit sa mga gib upang maibalik ang mga tolerance ng pabrika nang hindi dini-disassemble ang press. Ang prosesong ito ay medyo mabilis at mura. Ang pagpapanatili ng isang four-column press ay nangangailangan ng pagsubaybay sa pagkasuot ng bushing. Kapag naubos ang mga bushings, dapat mong suportahan ang platen, alisin ang mga lumang bushings, pindutin ang mga bago, at muling i-level ang buong platen. Ang prosesong ito na masinsinang paggawa ay nagreresulta sa mas mahabang nakaplanong downtime. Gayunpaman, ang bukas na disenyo ng 4-post press ay ginagawang mas madali ang pag-access sa mga hydraulic cylinder at valve sa pangkalahatan.
Footprint at Epekto sa Pasilidad
Ang mga kinakailangan sa espasyo ay nakakaapekto sa pagpaplano ng pasilidad. Ang isang H-frame press ay karaniwang nangangailangan ng mas malaking pahalang na footprint dahil sa mabibigat na side uprights at panlabas na tie-rod nuts. Madalas din itong nangangailangan ng mas maraming vertical clearance para sa korona at mga hydraulic cylinder na naka-top-mount. Ang four-column press ay karaniwang nag-aalok ng mas compact na footprint na may kaugnayan sa laki ng kama nito. Ang paglalagay ng hydraulic power unit ay nag-iiba din. Sa isang 4-post press, ang power unit ay madalas na nakakabit sa tuktok ng korona upang makatipid ng espasyo sa sahig. Sa isang H-frame, maaaring maupo ang unit sa sahig o isama sa isang catwalk system, na nangangailangan ng karagdagang square footage.
Teknikal na Tampok
H-Frame (Straight-Side)
Apat na Hanay (4-Post)
Mekanismo ng Paggabay
Adjustable 8-point o 4-point gibs
Nakapirming clearance bronze/composite bushings
Off-Center Load Handling
Superior; aktibong lumalaban sa yaw, pitch, at roll
Limitado; lubhang madaling kapitan sa pagsusuot ng bushing
Die Accessibility
Limitado sa harap at likurang mga bintana
360-degree na omnidirectional na pag-access
Mga Pamamaraan sa Pagpapanatili
Ayusin ang mga gib sa pamamagitan ng shims/screws (mababa ang downtime)
Palitan ang mga sira na bushings (mas mataas na downtime)
Pinakamainam na Aplikasyon
Progressive dies, heavy forging, mataas na katumpakan
Composite molding, simetriko pagguhit, malalaking kama
Capital Expenditure at Value Trade-Offs
Initial Capital Expenditure vs. Long-Term Die Savings
Dapat suriin ng mga procurement team kung ang mas mataas na upfront cost ng isang H-frame press ay makatwiran. Ang isang straight-side press ay nangangailangan ng makabuluhang mas bakal at kumplikadong machining, na nagpapalaki sa paunang paggasta ng kapital. Ang isang four-column press ay nag-aalok ng mas matipid na entry point para sa mga application na may mataas na tonelada. Gayunpaman, dapat mong kalkulahin ang pangmatagalang pagtitipid sa kamatayan. Kung magpapatakbo ka ng mamahaling progressive dies sa isang 4-post press, ang likas na pagpapalihis ay nagdudulot ng maagang pagkasira sa mga bahagi ng die. Ang halaga ng patuloy na muling pagtatayo ng mga dies, pagpapalit ng mga guide pin, at pag-scrap ng mga bahaging wala sa tiyaga ay mabilis na lumalampas sa paunang ipon. Sa kabaligtaran, ang katigasan ng H-frame ay nagpapahaba ng buhay ng tool, binabawasan ang downtime ng pagpapanatili at pagpapabuti ng pangkalahatang ani. Ihanay ang pamumuhunan sa kapital sa mga partikular na pangangailangan ng iyong tooling.
Pagsusuri sa Industrial Hydraulic Press Manufacturer
Ang pagsuri sa mga vendor ay nangangailangan ng mahigpit na pamantayan. Maghanap ng isang tagagawa ng hydraulic press na nagbibigay ng ganap na transparency sa kanilang data ng engineering. Dapat silang kusang-loob na magbigay ng mga deflection rating, karaniwang sinusukat sa pulgada bawat talampakan ng haba ng kama sa buong tonelada. Iwasan ang mga vendor na tumatangging garantiya ang parallelism sa ilalim ng load. Suriin ang kanilang mga custom na kakayahan sa engineering. Binabago ng isang kagalang-galang na tagabuo ang mga sukat ng liwanag ng araw, stroke, at kama upang umangkop sa iyong eksaktong tooling. Tiyaking nag-aalok sila ng matibay na suporta sa domestic para sa mga ekstrang bahagi, hydraulic component, at pag-troubleshoot ng control system. Pakikipagsosyo sa isang napatunayang tagabuo ng isang pinapagaan ng industriyal na hydraulic press ang panganib ng pagbili ng isang under-engineered na makina.
Mga Realidad ng Pagpapatupad at Pagbabawas ng Panganib
Mga Kinakailangan sa Foundation at Rigging
Pag-install ng a Ang mabigat na tungkuling hydraulic press ay nagsasangkot ng mga makabuluhang realidad sa inhinyero ng sibil. Hindi ka maaaring basta-basta maglagay ng 1,000-toneladang press sa karaniwang 6-pulgadang sahig ng pabrika. Ang parehong mga arkitektura ay nangangailangan ng reinforced concrete pad na idinisenyo upang mahawakan ang napakalawak na static at dynamic na pagkarga. Isaalang-alang ang mga yugto ng pag-install na ito:
Pagsusuri sa Lupa: I-verify ang kapasidad ng pagdadala ng lupa sa ilalim ng iminungkahing lugar ng pag-install.
Paghuhukay ng hukay: Maghukay ng malalim na mga hukay sa pundasyon upang mapaunlakan ang mga mas mababang cushions o mga conveyor sa pagtanggal ng scrap para sa malalaking H-frame press.
Pagbuhos ng Kongkreto: Ibuhos ang mga engineered, steel-reinforced concrete pad na nakahiwalay sa pangunahing sahig ng pabrika upang masipsip ang shock.
Espesyal na Rigging: Mag-hire ng mga heavy-lift na kontratista upang mag-navigate sa mga overhead crane clearance at mga pintuan ng pasilidad sa panahon ng paghahatid.
Mga Pamantayan sa Kaligtasan at Pagsunod ng Operator
Ang mga pagsasama-sama ng kaligtasan ay hindi mapag-usapan. Ang pisikal na istraktura ng bawat uri ng press ay nakakaapekto sa disenyo ng pagbabantay. Ang bukas na katangian ng isang apat na hanay na pindutin ay nangangailangan ng malawak na pagbabantay sa perimeter. Dapat kang mag-install ng mga magagaan na kurtina sa mga pangunahing gilid ng operator at matigas na pisikal na fencing sa natitirang mga gilid upang maiwasan ang hindi awtorisadong pag-access. Ang H-frame ay natural na nakakabit sa side access, na pinapasimple ang diskarte sa pagbabantay sa harap at likurang mga bintana lamang. Anuman ang frame, tukuyin ang redundant hydraulic valving upang maiwasan ang hindi sinasadyang pagbagsak ng ram. Ipatupad ang mga bloke ng kaligtasan na nakakabit sa pangunahing control circuit upang protektahan ang mga operator sa panahon ng pagpapanatili ng die.
Mga Pag-upgrade ng Hydraulic at Electrical System
Ang frame ay nagbibigay ng kalamnan, ngunit ang hydraulic at electrical system ay nagbibigay ng utak. Tukuyin ang proporsyonal na balbula upang makamit ang tumpak na kontrol sa bilis ng ram at mga profile ng presyon. Nagbibigay-daan ito para sa soft-touch forming, na binabawasan ang shock sa tooling. Ang mga variable na frequency drive sa mga pangunahing pump motor ay makabuluhang nakakabawas sa pagkonsumo ng enerhiya at nagpapababa ng haydroliko na temperatura ng langis sa mga panahon ng idle. Ang mga advanced na kontrol ng PLC na may mga touchscreen na interface ay nagbibigay-daan sa mga operator na mag-save ng mga partikular na recipe ng bahagi, na tinitiyak ang nauulit na pagganap sa iba't ibang shift. Pinapahusay ng mga upgrade na ito ang kakayahan ng parehong H-frame at 4-post na mga arkitektura.
Konklusyon
Ang huling hatol ay ganap na nakasalalay sa iyong partikular na bumubuo ng aplikasyon. An Ang H frame hydraulic press ay tumatayo bilang tiyak na pagpipilian para sa mga high-precision, off-center, o progresibong die application. Ang matibay nitong straight-side construction at adjustable gibs ay nagpoprotekta sa mamahaling tooling at ginagarantiyahan ang mahigpit na tolerance. Sa kabaligtaran, ang apat na column press ay nangunguna sa simetriko na pagbuo, mga application na may malalaking kama, at mga sitwasyong nangangailangan ng maximum na accessibility ng tooling. Nag-aalok ito ng isang cost-effective na solusyon kapag ang mga load ay sentral at pare-pareho.
Gamitin ang lohika ng shortlisting na ito upang tapusin ang iyong desisyon. Kung ang iyong mga bahagi ay nangangailangan ng mga progresibong dies, mabigat na pag-blangko, o makabuo ng matinding pagkarga sa labas ng gitna, tumukoy ng isang H-frame. Kung ang iyong proseso ay nagsasangkot ng composite molding, simetriko malalim na pagguhit, o nangangailangan ng pag-load ng malalaking dies mula sa gilid, tumukoy ng 4-post press.
Gawin ang mga sumusunod na susunod na hakbang upang isulong ang iyong proseso ng pagkuha:
Magsagawa ng komprehensibong pag-audit ng tooling para idokumento ang mga dimensyon, timbang, at off-center load na katangian ng iyong pinakamalaking dies.
Kumonsulta sa isang kwalipikadong tagagawa ng pang-industriya na hydraulic press upang humiling ng mga simulation ng deflection na tukoy sa application.
Suriin ang kapasidad ng pundasyon ng iyong pasilidad at mga overhead clearance upang matukoy ang pagiging posible ng pag-install.
Kalkulahin ang mga pangmatagalang gastos sa pagpapanatili ng iyong kasalukuyang tool upang bigyang-katwiran ang kinakailangang pamumuhunan sa kapital sa isang mahigpit na frame ng press.
FAQ
T: Ano ang pagkakaiba ng engineering sa pagitan ng H-frame at 4-post hydraulic press?
A: Gumagamit ang isang H-frame ng isang matibay, closed-loop na istraktura ng bakal na may mga adjustable gib upang gabayan ang ram, na nag-aalok ng maximum na pagtutol sa pagpapalihis. Gumagamit ang 4-post press ng apat na cylindrical column at fixed-clearance bushings upang gabayan ang platen, na nagbibigay ng bukas na disenyo na may 360-degree na access ngunit hindi gaanong higpit laban sa lateral forces.
T: Maaari bang ligtas na mahawakan ng four column hydraulic press ang off-center loading?
A: Pinangangasiwaan nito ang mga menor de edad na off-center load, ngunit hindi namin ito inirerekomenda para sa matinding asymmetrical forces. Ang mabigat na off-center loading ay nagiging sanhi ng pagtabingi ng platen. Pinapabilis nito ang pagkasira ng bushing, binibigyang-diin ang mga column, at humahantong sa napaaga na pagkabigo ng tooling dahil sa maling pagkakahanay.
Q: Paano nakakaapekto ang frame deflection sa habang-buhay ng stamping dies?
A: Pinipilit ng frame deflection ang die na hindi magkatulad sa panahon ng pagpindot. Pinipilit ng lateral shifting na ito ang internal guide pin ng die na sumipsip ng stress. Ito ay humahantong sa mabilis na pag-aalsa, mapurol na mga gilid, at sa wakas ay kapahamakan na pagkabigo ng mga bahagi ng tooling.
T: Bakit itinuturing na mas mataas ang patnubay ng gib kaysa sa gabay sa bushing para sa precision form?
A: Nagbibigay ang Gibs ng tuluy-tuloy, buong-haba na suporta kasama ang stroke ng ram. Pisikal na inaayos ng mga technician ang mga ito sa pamamagitan ng shims o screws para mapanatili ang zero-clearance tolerances. Ang mga bushes ay may nakapirming clearance na tumataas habang isinusuot ang mga ito, na nagpapahintulot sa ram na tumagilid sa ilalim ng presyon.
T: Anong mga kinakailangan sa pundasyon ang kailangan para sa isang heavy duty hydraulic press?
A: Ang mga heavy-duty presses ay nangangailangan ng engineered, steel-reinforced concrete pads na nakahiwalay sa pangunahing factory floor upang masipsip ang shock at suportahan ang napakalaking static na timbang. Ang mga malalaking modelo ay madalas na nangangailangan ng malalim na mga hukay sa pundasyon upang mapaunlakan ang mas mababang mga cushions, mga scrap conveyor, at upang makamit ang isang ergonomic na taas ng pagtatrabaho.
T: Ano ang dapat kong hanapin kapag pumipili ng tagagawa ng hydraulic press?
A: Maghanap ng manufacturer na nagbibigay ng mga transparent na deflection rating at ginagarantiyahan ang parallelism sa ilalim ng load. Tiyaking nag-aalok sila ng custom na engineering para sa liwanag ng araw at stroke, gumagamit ng mga karaniwang off-the-shelf na hydraulic na bahagi, at nagbibigay ng malakas na suporta sa domestic service para sa pag-troubleshoot at mga piyesa.