Les dépenses d’investissement en équipements de fabrication lourde sont une décision à enjeux élevés dont le prix initial reflète rarement l’impact financier total. Un mauvais calcul des spécifications requises, une sous-estimation des coûts opérationnels tels que l'énergie et la maintenance, ou le choix d'une qualité de construction inférieure aux normes entraînent des goulots d'étranglement dans la production, des taux de rebut élevés et des marges bénéficiaires dégradées. Une machine qui ne peut pas maintenir la tolérance sous charge endommagera directement votre production et vos relations clients.
Pour prendre une décision d'approvisionnement défendable, les équipes d'ingénierie et d'achat doivent évaluer les véritables facteurs de coûts d'un presse hydraulique . Vous devez tout analyser, depuis la construction des matières premières et l'architecture du cadre jusqu'à l'automatisation avancée par servomoteur. Vous devez également prendre en compte l'intégration CNC, les exigences de gestion des fluides et la fiabilité des réseaux d'assistance des fabricants.
Les coûts de base sont dictés par la capacité de tonnage et le style de châssis (par exemple, châssis en C ou quatre colonnes), mais les exigences de précision, la rigidité structurelle et la volatilité du marché des matières premières entraînent des augmentations de prix exponentielles.
L'intégration de technologies avancées, telles que les pompes servocommandées et la manutention automatisée des matériaux, augmente les dépenses d'investissement initiales mais réduit considérablement les dépenses d'exploitation à long terme grâce à l'efficacité énergétique, à la conformité réglementaire et à la réduction du temps de cycle.
Les dépenses opérationnelles à long terme vont bien au-delà de la machine elle-même, englobant le montage, les exigences en matière de fondations, la gestion des fluides hydrauliques et la maintenance préventive.
L'évaluation d'un fabricant de presse hydraulique nécessite d'examiner minutieusement son approvisionnement en composants (propriétaires ou disponibles dans le commerce), ses normes de conformité en matière de sécurité et son infrastructure de service après-vente.
Facteurs de coûts de base pour une presse hydraulique
Capacité de tonnage et dimensions physiques
Les exigences en matière de force de pression dictent les dépenses fondamentales de l’équipement. La force est égale à la pression multipliée par la surface. Pour obtenir un tonnage plus élevé, les ingénieurs doivent soit augmenter la pression du système hydraulique, soit augmenter la taille de l'alésage du cylindre. L'augmentation de la taille de l'alésage nécessite des pièces forgées en acier massives pour le corps du cylindre. Augmenter la pression du système exige des pompes haute pression spécialisées, des tubes sans soudure à paroi épaisse et des raccords à bride robustes. Les deux approches ajoutent un poids et des dépenses de fabrication importants.
Les dimensions physiques de la zone de travail font également augmenter les dépenses. L’augmentation de la taille du lit et de l’ouverture de la lumière du jour nécessite exponentiellement plus de matériel. Le cadre doit résister à la force de pression sans s'étirer ni se plier. Les ingénieurs mesurent cela en déflexion du lit, en visant généralement des tolérances strictes telles que 0,001 pouce par pied. Atteindre cette rigidité sur un grand lit nécessite des plaques d'acier incroyablement épaisses pour la couronne, le lit et les boîtiers latéraux. Si vous élargissez le lit sans épaissir l'acier, le cadre fléchira sous la pression, détruisant votre outillage et produisant des pièces non conformes aux spécifications.
Architecture de charpente et intégrité structurelle
Le style de cadre dicte à la fois les capacités de performances et le prix de base. Les modèles à châssis en C sont ouverts sur trois côtés, offrant un excellent accès aux opérateurs et à la manutention des matériaux. Cependant, ils ont naturellement tendance à bâiller ou à s’ouvrir sous de lourdes charges. Pour contrecarrer cela, les constructeurs doivent ajouter des quantités massives d'acier dans la zone de la gorge, mais une certaine déviation reste inévitable. Les cadres à côtés droits sont plus chers car ils utilisent une structure en forme de boîte entièrement fermée. Ils offrent un lacet proche de zéro et utilisent des cales carrées multipoints pour guider le vérin, garantissant ainsi un parallélisme parfait pour un emboutissage de haute précision.
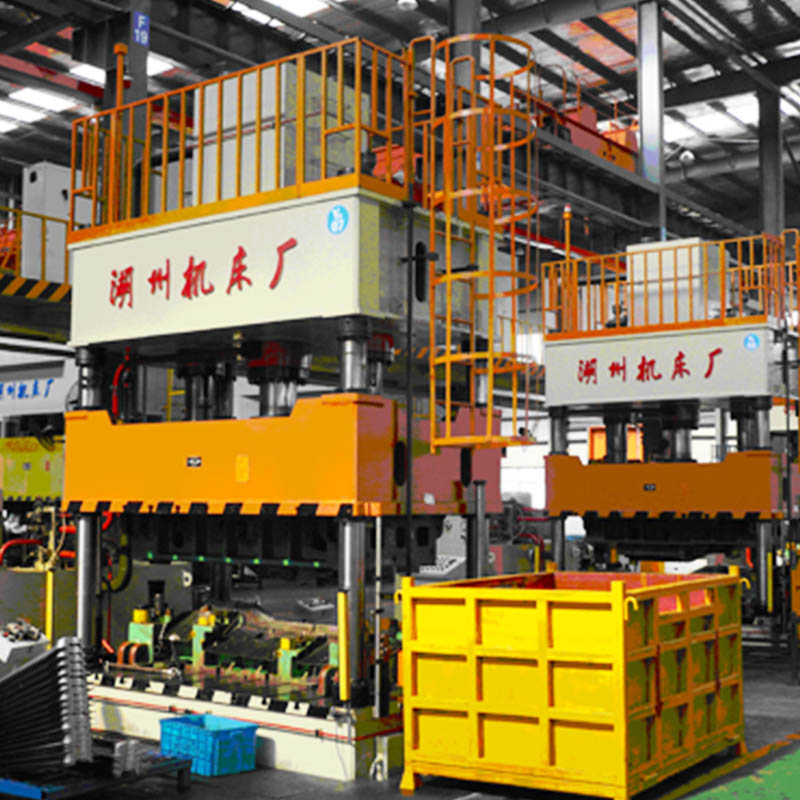
UN La presse hydraulique à quatre colonnes offre un juste milieu très efficace. Il utilise quatre tirants filetés massifs pour relier la couronne et le lit. Ces tiges sont pré-tendues à l'aide d'écrous hydrauliques pour les étirer légèrement, créant ainsi une structure rigide qui répartit la force uniformément sur une grande surface de plateau. Cette conception est très rentable pour l’emboutissage profond et le moulage composite.
Architecture du cadre
Coût d'acquisition relatif
Rigidité structurelle
Application idéale
Cadre en C (cadre d'espacement)
Le plus bas
Modéré (sujet au lacet sous charge élevée)
Assemblage, rivetage, frappe légère
Quatre colonnes
Modéré
Élevé (Excellente pression uniforme)
Emboutissage profond, moulage composite
Côté droit
Le plus haut
Maximum (déviation proche de zéro)
Estampage de haute précision, matrices progressives
La qualité des matériaux et le traitement thermique ont un impact important sur le prix de base. Les aciers avancés à haute résistance résistent bien mieux à la fatigue sur des millions de cycles que l’acier doux standard. De plus, les processus de réduction des contraintes thermiques lors de la fabrication ne sont pas négociables pour les équipements de précision. Le chauffage du cadre soudé massif dans un four de recuit soulage les contraintes de soudure internes. Sauter cette étape permet d'économiser de l'argent au départ, mais garantit la déflexion et la fissuration du cadre plus tard.
Volatilité des matières premières et dynamique du marché
La machinerie lourde est fondamentalement liée aux marchés des matières premières. L'acier s'achète à la livre. Une grande presse industrielle peut facilement peser plus de 80 000 livres. Lorsque les prix mondiaux des tôles d'acier laminées à chaud fluctuent, le coût de base de la machine oscille énormément. Les fabricants doivent répercuter ces augmentations de matériaux sur l'acheteur, c'est pourquoi les devis d'équipement lourd ne sont souvent valables que pour une courte fenêtre.
L’économie de la chaîne d’approvisionnement pour les composants spécialisés joue également un rôle majeur. Les vérins hydrauliques principaux sont souvent forgés à partir d’acier allié de haute qualité plutôt que moulés. Le forgeage aligne la structure des grains du métal, évitant ainsi une défaillance catastrophique en cas de fatigue cyclique élevée. Lorsque la demande de pièces forgées industrielles lourdes dépasse la capacité des fonderies, les délais de livraison s’allongent et les prix montent en flèche. Les prix du cuivre affectent également directement le coût des énormes moteurs électriques nécessaires au fonctionnement des pompes hydrauliques.
Complexité technologique et systèmes de contrôle
Systèmes de presse hydraulique conventionnels ou servo
La technologie des systèmes de contrôle représente une étape majeure dans le processus d’approvisionnement. Les presses conventionnelles utilisent un moteur à induction AC standard qui tourne à vitesse constante. Il entraîne une pompe à piston à cylindrée variable. Lorsque la presse est au ralenti ou maintient la pression, le moteur continue de tourner, déversant de l'huile sur une soupape de décharge et générant d'énormes quantités de chaleur. Cette énergie gaspillée nécessite de grands systèmes de refroidissement pour éviter la dégradation des fluides.
UN La presse servo-hydraulique remplace cette configuration par un servomoteur couplé directement à une pompe à engrenages à cylindrée fixe. Le moteur ne tourne que lorsque le débit de fluide est requis. Si le vérin doit maintenir la pression pendant un cycle de durcissement de dix minutes, le servomoteur arrête complètement de tourner, maintenant la pression sans gaspillage d'énergie. Les variateurs et moteurs de cette configuration sont très complexes et entraînent un coût d’acquisition initial plus élevé. Cependant, ils fournissent de la puissance à la demande, une réduction significative du bruit et un contrôle très précis de la vitesse du vérin.
Intégration de l'automatisation et de la manutention des matériaux
L'intégration d'équipements auxiliaires transforme une machine autonome en une cellule de production automatisée. Cette intégration nécessite des capitaux importants pour les bras de chargement robotisés, les rails de transfert automatisés et les convoyeurs de ferraille. Vous devez suivre une séquence stricte lors de l'évaluation de l'intégration de l'automatisation :
Évaluez les exigences actuelles en matière de temps de cycle pour déterminer si le chargement robotisé est nécessaire pour respecter les quotas de production.
Évaluez la fréquence de changement de matrice pour justifier les dépenses liées aux systèmes de changement rapide de matrice (QDC) et au serrage hydraulique.
Cartographiez les chemins d’élimination des déchets pour déterminer la taille et l’emplacement des convoyeurs automatisés sous le lit.
Intégrez des verrouillages de sécurité entre le PLC de la presse et la cellule d'automatisation pour garantir que les opérateurs sont verrouillés pendant le fonctionnement autonome.
Programmez des signaux de poignée de main entre le contrôleur de presse et les bras robotiques pour synchroniser le mouvement du vérin avec le placement des pièces.
L’automatisation compense rapidement son investissement initial élevé. Les cellules automatisées augmentent les cadences de production, éliminent la fatigue de l'opérateur et garantissent un placement cohérent des pièces à chaque cycle. Vous réduisez votre dépendance au travail manuel, ce qui réduit les dépenses salariales courantes et minimise les erreurs humaines.
Précision, CNC et acquisition de données (Industrie 4.0)
La fabrication moderne exige une précision au niveau microscopique. Les interrupteurs de fin de course standard offrent une répétabilité d'environ 0,050 pouces. La mise à niveau vers des encodeurs linéaires qui lisent une échelle en verre ou magnétique vous donne un retour de position jusqu'à 0,0005 pouces. Les vannes proportionnelles utilisent des transformateurs différentiels variables linéaires pour surveiller la position exacte du tiroir de la vanne. Le PLC met à jour cette boucle de contrôle toutes les millisecondes, permettant un profilage de force et de vitesse incroyablement précis.
Les exigences en matière d'enregistrement des données augmentent encore la complexité. Aéronautique, automobile et médical Les applications sur presses de formage hydrauliques nécessitent souvent une traçabilité stricte. Vous avez besoin d'un logiciel d'acquisition de données spécialisé pour enregistrer la pression, la position et le temps pour chaque pièce produite. Cela nécessite des plates-formes CPL haut de gamme et des serveurs industriels dédiés, ce qui ajoute une prime significative à la construction de la machine.
Personnalisation par rapport aux modèles standard disponibles dans le commerce
La prime sur une presse hydraulique personnalisée
Les modèles standards bénéficient d’économies d’échelle. L’ingénierie est déjà terminée, les gabarits de fabrication sont construits et la nomenclature est standardisée. UN Les presses hydrauliques personnalisées entraînent des coûts cachés que les modèles standard évitent. Si votre matrice est plus haute que l'ouverture standard pour la lumière du jour, l'équipe d'ingénierie doit redessiner les boîtiers latéraux, recalculer l'analyse par éléments finis et écrire de nouveaux programmes CNC pour les aléseuses.
Vous payez pour des heures d’ingénierie spécialisée. Les ingénieurs en mécanique doivent concevoir des blocs collecteurs personnalisés percés dans de l'acier massif. Les ingénieurs électriciens doivent écrire une logique API personnalisée à partir de zéro. Évaluez si votre établissement doit absorber ce coût. Si modifier votre outillage interne revient moins cher que personnaliser la presse, choisissez le standard presse hydraulique industrielle . Ne recherchez des constructions personnalisées que lorsque l'application spécifique exige des profils de tonnage uniques, des tailles de lit extrêmes ou une manutention de matériaux hautement spécialisée.
Interfaces d'outillage et de matrices
L’interface entre la machine et votre outillage influe sur le devis final. L'emboutissage profond nécessite un coussin de lit. Il s'agit d'un vérin hydraulique secondaire monté sous le lit qui pousse contre le serre-flan, contrôlant le flux de matériau et évitant les plis. L’intégration de plateaux chauffants est nécessaire pour le moulage de composites et de caoutchouc. Cela nécessite des contrôleurs de température multizones spécialisés, des cartouches chauffantes et des traversins isolés pour empêcher la chaleur de se transférer dans le châssis de la machine. Chacune de ces interfaces ajoute une complexité mécanique et électrique.
Dépenses cachées et coûts opérationnels à long terme
Consommation d’énergie et pressions réglementaires
Les coûts énergétiques à vie dépassent souvent le prix d’achat initial de la machine. Vous devez évaluer la consommation d'énergie en fonction de votre cycle de service spécifique. Les moteurs à induction standard consomment constamment un courant important. Les systèmes inefficaces transforment l’énergie gaspillée en chaleur. Les systèmes hydrauliques génèrent une chaleur importante sous pression et vous devez refroidir l’huile pour la maintenir en dessous des températures de fonctionnement optimales. Les échangeurs de chaleur eau sur huile nécessitent un débit constant d’eau réfrigérée, tandis que les refroidisseurs air sur huile utilisent de grands ventilateurs électriques. Les deux méthodes de refroidissement consomment de l’énergie supplémentaire.
La conformité environnementale oblige les installations à repenser leur consommation énergétique. La pression réglementaire croissante sur les émissions industrielles de carbone change la donne. Les installations doivent suivre la consommation en kilowattheures et les frais liés à la demande de pointe. La réduction de votre consommation d'énergie quotidienne protège vos marges contre la hausse des tarifs des services publics et garantit le respect des mandats régionaux en matière d'efficacité énergétique.
Risques de maintenance, de gestion des fluides et de temps d’arrêt
Les coûts d’entretien récurrents sont inévitables. L'huile hydraulique est l'élément vital du système. Les grands réservoirs contiennent des centaines de gallons de fluide spécialisé. Vous devez investir dans des systèmes de filtration en boucle rénale à haute efficacité pour garder ce liquide propre. Les vannes proportionnelles sont très sensibles à la contamination. La saleté ou l'huile dégradée détruit les pompes coûteuses et raye les parois des cylindres.
L’impact financier d’un équipement défectueux est grave. Les incohérences de pression conduisent directement à des pièces hors tolérance. Si une vanne se coince ou si un joint fuit, le vérin n'atteindra pas la force programmée. Cela dégrade la qualité du produit et augmente les taux de rebut. Les retards de production nuisent aux relations avec les clients. L'achat d'une machine moins chère avec des composants peu fiables coûte plus cher en perte de production que ce que vous économisez sur l'achat initial.
Expédition, installation et gréage
Les réalités logistiques sont souvent négligées lors des achats. Une presse mesurant vingt pieds de haut ne peut pas être expédiée verticalement sur une autoroute. Il doit être déposé sur une remorque surbaissée multi-essieux spécialisée. Vous avez besoin d'escortes de patrouilles routières et de relevés d'itinéraires pour éviter les ponts bas. Les exigences des fondations ajoutent également des dépenses massives. Les grandes presses nécessitent souvent une construction en fosse profonde, des dalles en béton armé et un coulis époxy pour les dalles de nivellement afin de supporter les charges dynamiques.
L'installation nécessite l'embauche de services de gréage spécialisés. Les gréeurs utilisent des portiques hydrauliques de levage lourd et des grues spécialisées pour maintenir l'équipement en toute sécurité. Le processus de connexion électrique et mécanique prend des jours, voire des semaines. Ces frais d’installation et de montage doivent être calculés à l’avance pour éviter les dépassements de budget.
Évaluation et sélection d'un fabricant de presse hydraulique
Chaîne d’approvisionnement et approvisionnement en composants
L'origine des composants internes dicte la fiabilité à long terme. Avertissez votre équipe d'approvisionnement contre les machines en marque blanche qui utilisent des pièces de rechange exclusives et difficiles à trouver. Si un constructeur utilise un bloc collecteur exclusif avec des cavités de vanne usinées sur mesure, vous ne pouvez pas acheter de vanne de remplacement auprès d'un distributeur local de transmission hydraulique. Vous dépendez entièrement du constructeur d'origine.
Insistez sur les avantages financiers à long terme d’un fournisseur réputé fabricant de presse hydraulique . Recherchez des constructeurs qui utilisent des composants hydrauliques et électriques standard disponibles dans le commerce. Des marques comme Rexroth, Parker et Allen-Bradley bénéficient d'un support mondial. Si une valve directionnelle standard tombe en panne un mardi, vous pouvez en acheter une de rechange localement et la faire fonctionner le mercredi. L'approvisionnement en composants standard protège votre disponibilité.
Garantie, conformité et assistance après-vente
Naviguer dans la conformité en matière de sécurité est une dépense obligatoire. Vous devez respecter les normes de sécurité OSHA et ANSI. Les dispositifs de sécurité requis augmentent le coût de la machine. Des barrières immatérielles protègent les mains de l'opérateur pendant la course. Des blocs de sécurité physiques empêchent le vérin de tomber pendant la maintenance. Des clapets anti-retour pilotés redondants garantissent que le vérin ne tombera pas en cas de défaillance d'une seule vanne. Ne réduisez jamais les coûts liés à la conformité en matière de sécurité.
Évaluer la valeur financière de l’infrastructure de service du fabricant. Un réseau de service national est essentiel pour minimiser les temps d'arrêt imprévus. Recherchez des constructeurs qui proposent un accès VPN à distance. Un technicien peut se connecter à l'automate depuis son bureau, examiner la logique à relais et vous indiquer exactement quel commutateur de proximité est tombé en panne. Les délais de réponse garantis pour les techniciens de service sont très précieux. Un solide support après-vente justifie un prix d’achat initial plus élevé.
Conclusion
Vérifiez vos temps de cycle et vos taux de rebut actuels pour établir une base de référence pour les mises à niveau d'équipement requises.
Calculez les dépenses énergétiques acceptables en fonction de vos tarifs de services publics régionaux et des cycles de service attendus des machines.
Demandez des projections opérationnelles détaillées et détaillées aux fabricants présélectionnés plutôt que d’accepter de simples devis de base.
Vérifiez que toutes les machines citées utilisent des composants électriques et fluidiques non exclusifs disponibles dans le monde entier.
FAQ
Q : Quelle est la durée de vie moyenne d’une presse hydraulique industrielle ?
R : Une presse industrielle bien entretenue peut fonctionner de manière fiable pendant 20 à 30 ans. La durée de vie dépend fortement de l'environnement d'exploitation, du cycle de service et du respect des calendriers de maintenance préventive. L'analyse régulière des fluides, les changements de filtres et le remplacement des joints prolongent considérablement la durée de vie opérationnelle de l'équipement.
Q : Combien coûte une presse hydraulique personnalisée par rapport à un modèle standard ?
R : Les modèles personnalisés nécessitent d’importantes heures d’ingénierie. Cela se traduit généralement par une prime substantielle par rapport aux modèles standard. L'augmentation exacte dépend de la complexité des collecteurs personnalisés, des dimensions du cadre spécialisé et des exigences logicielles uniques nécessaires à votre application spécifique.
Q : Pourquoi une presse servo-hydraulique est-elle plus chère qu’une presse conventionnelle ?
R : Les systèmes servo utilisent des servomoteurs avancés à couple élevé et des entraînements moteurs sophistiqués. Ces composants coûtent beaucoup plus cher à fabriquer et à programmer que les moteurs à induction standard à fonctionnement continu. Cependant, ils offrent un contrôle précis et des économies d’énergie massives qui compensent la prime initiale.
Q : Quels facteurs de maintenance affectent le plus fortement le coût à long terme d’une presse de formage hydraulique ?
R : La gestion des fluides est le facteur le plus critique. L'huile dégradée ou contaminée détruit les pompes et les vannes coûteuses. Les coûts récurrents liés aux fluides de haute qualité, aux systèmes de filtration absolue et à l'échantillonnage de routine de l'huile sont les principales dépenses de maintenance qui dictent la fiabilité à long terme.
Q : Quel est l'impact des réglementations régionales en matière de sécurité et d'énergie sur le prix final de la machine ?
R : Des réglementations de sécurité strictes nécessitent des vannes, des barrières immatérielles et des protections physiques redondantes, ce qui augmente les coûts de fabrication. La réglementation énergétique peut obliger les installations à acheter des modèles servomoteurs très efficaces pour atteindre les objectifs d'émission de carbone, augmentant ainsi les frais d'acquisition initiaux.
Q : Quelle est la différence de coût et d'application entre un châssis en C et une presse hydraulique à quatre colonnes ?
R : Les cadres en C sont généralement moins chers et offrent un accès sur trois côtés, ce qui les rend idéaux pour un assemblage léger. Les presses à quatre colonnes coûtent plus cher en raison des exigences accrues en matière de matériaux et d'usinage, mais elles offrent une répartition uniforme supérieure de la pression nécessaire aux applications d'emboutissage profond et de grands plateaux.