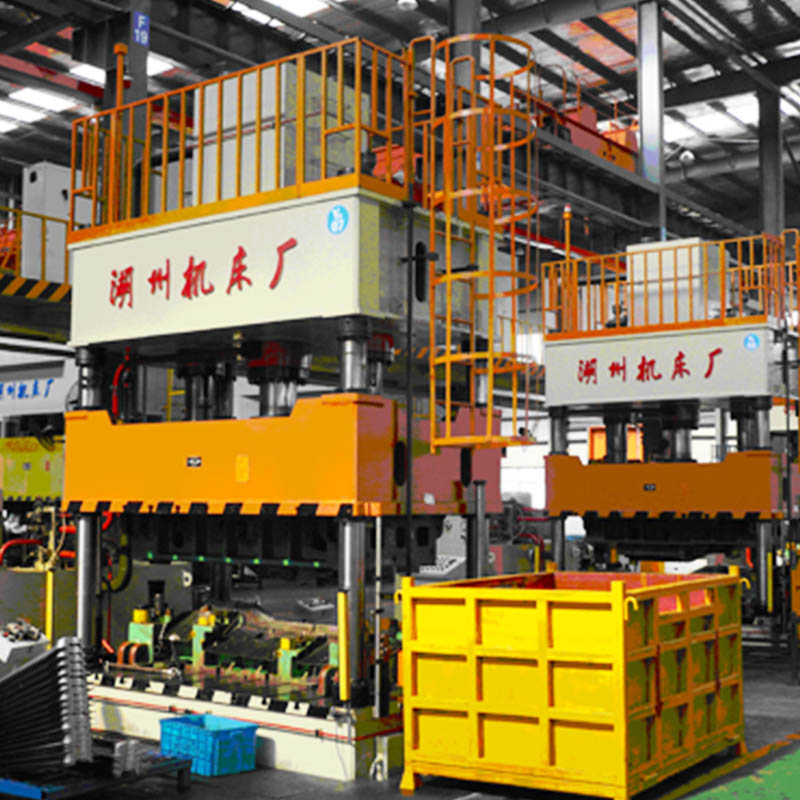
Investeringar i tung tillverkningsutrustning är ett höginsatsbeslut där det ursprungliga klistermärkespriset sällan återspeglar den fulla ekonomiska effekten. Att felbedöma nödvändiga specifikationer, underskatta driftskostnader som energi och underhåll, eller välja undermålig byggkvalitet leder till produktionsflaskhalsar, höga skrotfrekvenser och försämrade vinstmarginaler. En maskin som inte kan hålla tolerans under belastning kommer direkt att skada din produktionsproduktion och kundrelationer.
För att fatta ett försvarbart upphandlingsbeslut måste ingenjörs- och inköpsteam utvärdera de verkliga kostnadsdrivarna för en hydraulisk pressmaskin . Du behöver analysera allt från råvarukonstruktion och ramarkitektur till avancerad servodriven automation. Du måste också ta hänsyn till CNC-integration, krav på vätskehantering och tillförlitligheten hos tillverkarens supportnätverk.
Baslinjekostnader dikteras av tonnagekapacitet och ramstil (t.ex. C-ram kontra fyra kolumner), men precisionskrav, strukturell styvhet och volatilitet på råvarumarknaden driver exponentiella prisökningar.
Integrering av avancerad teknologi, såsom servodrivna pumpar och automatiserad materialhantering, ökar initial CapEx men minskar drastiskt långsiktigt OpEx genom energieffektivitet, regelefterlevnad och minskad cykeltid.
Långsiktiga driftskostnader sträcker sig långt utöver själva maskinen och omfattar riggning, fundamentkrav, hydraulvätskehantering och förebyggande underhåll.
Att utvärdera en tillverkare av hydrauliska pressar kräver en noggrann granskning av deras komponentförsörjning (proprietära kontra off-the-shelf), säkerhetsstandarder och serviceinfrastruktur efter försäljning.
Baslinjekostnadsdrivare för en hydraulisk pressmaskin
Tonnagekapacitet och fysiska dimensioner
Kraven på tryckkraft dikterar den grundläggande kostnaden för utrustningen. Kraft är lika med tryck multiplicerat med area. För att uppnå högre tonnage måste ingenjörer antingen öka hydraulsystemets tryck eller öka cylinderns hålstorlek. För att öka hålstorleken krävs massiva stålsmider för cylinderkroppen. Att pressa systemtrycket högre kräver specialiserade högtryckspumpar, sömlösa rör med tunga väggar och robusta flänskopplingar. Båda tillvägagångssätten tillför betydande vikt och tillverkningskostnader.
Arbetsområdets fysiska dimensioner pressar också kostnaderna uppåt. Att utöka sängstorleken och dagsljusöppningen kräver exponentiellt mer material. Ramen måste stå emot presskraften utan att sträckas eller böjas. Ingenjörer mäter detta i sängens nedböjning och siktar vanligtvis på strikta toleranser som 0,001 tum per fot. För att uppnå denna styvhet över en stor säng krävs otroligt tjocka stålplåtar för kronan, sängen och sidohusen. Om du vidgar bädden utan att göra stålet tjockare, kommer ramen att böjas under tryck, förstöra dina verktyg och producera delar som inte är specifika.
Ramarkitektur och strukturell integritet
Ramstil dikterar både prestanda och baslinjeprissättning. C-rammodeller är öppna på tre sidor, vilket ger utmärkt åtkomst för förare och materialhantering. Men de tenderar givetvis att gäspa eller öppna sig under tunga belastningar. För att motverka detta måste byggare lägga till enorma mängder stål till halsområdet, men viss avböjning är fortfarande oundviklig. Ramar på raka sidor kräver en premie eftersom de använder en helt sluten lådliknande struktur. De erbjuder nästan noll girning och använder flerpunkts fyrkantiga gibs för att styra kolven, vilket säkerställer perfekt parallellitet för högprecisionsstämpling.
A fyra kolumn hydraulisk press erbjuder en mycket effektiv mellanväg. Den använder fyra massiva gängade dragstänger för att koppla ihop kronan och sängen. Dessa stavar är förspända med hjälp av hydrauliska muttrar för att sträcka dem något, vilket skapar en stel struktur som fördelar kraften jämnt över ett stort valsområde. Denna design är mycket kostnadseffektiv för djupdragning och kompositgjutning.
Ramarkitektur
Relativ anskaffningskostnad
Strukturell styvhet
Idealisk applikation
C-Frame (Gap Frame)
Lägst
Måttlig (benägen att gira under hög belastning)
Montering, nitning, lätt myntning
Fyrkolumn
Måttlig
Hög (Utmärkt jämnt tryck)
Djupritning, kompositgjutning
Rak sida
Högsta
Maximal (nära noll avböjning)
Högprecisionsstansning, progressiva stansar
Materialkvalitet och termisk bearbetning påverkar baspriset kraftigt. Avancerat höghållfast stål motstår utmattning mycket bättre under miljontals cykler än standardstål. Dessutom är termiska spänningsavlastande processer under tillverkning inte förhandlingsbara för precisionsutrustning. Uppvärmning av den massiva svetsade ramen i en glödgningsugn lindrar inre svetsspänningar. Att hoppa över det här steget sparar pengar initialt men garanterar ramavböjning och sprickbildning senare.
Råmaterialvolatilitet och marknadsdynamik
Tunga maskiner är i grunden knutna till råvarumarknaderna. Stål köps per pund. En stor industripress kan lätt väga över 80 000 pund. När de globala priserna på varmvalsade stålplåtar fluktuerar, svänger baskostnaden för maskinen vilt. Tillverkarna måste överföra dessa materialhöjningar till köparen, varför offerter på tung utrustning ofta bara gäller för ett kort fönster.
Försörjningskedjans ekonomi för specialiserade komponenter spelar också en stor roll. De viktigaste hydraulcylindrarna är ofta smidda av högkvalitativt legerat stål snarare än gjutet. Smide anpassar metallens kornstruktur, vilket förhindrar katastrofala fel under högcykelutmattning. När efterfrågan på tungt industrismide överträffar gjuterikapaciteten sträcker ledtiderna ut och priserna stiger. Kopparpriserna påverkar också direkt kostnaden för de massiva elmotorer som krävs för att driva hydraulpumparna.
Teknologisk komplexitet och styrsystem
Konventionella kontra servohydrauliska presssystem
Styrsystemsteknik utgör en stor gaffel i upphandlingsvägen. Konventionella pressar använder en vanlig AC-induktionsmotor som snurrar med konstant hastighet. Den driver en kolvpump med variabelt deplacement. När pressen är inaktiv eller håller trycket fortsätter motorn att snurra, dumpar olja över en avlastningsventil och genererar enorma mängder värme. Denna bortkastade energi kräver stora kylsystem för att förhindra vätskenedbrytning.
A servohydraulisk press ersätter denna inställning med en servomotor kopplad direkt till en kugghjulspump med fast slagvolym. Motorn snurrar bara när vätskeflöde krävs. Om kolven behöver hålla trycket under en tio minuters härdningscykel, slutar servomotorn att snurra helt och håller trycket utan energislöseri. Drivsystem och motorer för denna installation är mycket komplexa och har en högre initial anskaffningskostnad. Men de ger kraft vid behov, betydande brusreducering och mycket exakt styrning av ramhastigheten.
Automation och materialhanteringsintegration
Genom att integrera tilläggsutrustning förvandlas en fristående maskin till en automatiserad produktionscell. Denna integration kräver betydande kapital för robotlastarmar, automatiserade överföringsskenor och skrottransportörer. Du måste följa en strikt sekvens när du utvärderar automatiseringsintegration:
Bedöm aktuella cykeltidskrav för att avgöra om robotladdning är nödvändig för att uppfylla produktionskvoter.
Utvärdera bytesfrekvensen för att motivera kostnaden för system för snabbt byte (QDC) och hydraulisk fastspänning.
Kartlägg skrotborttagningsvägar för att bestämma storleken och placeringen av automatiska underbäddstransportörer.
Integrera säkerhetsspärrar mellan pressens PLC och automationscellen för att säkerställa att operatörer är utelåsta under autonom drift.
Programmera handskakningssignaler mellan presskontrollern och robotarmarna för att synkronisera kolvens rörelse med delens placering.
Automation kompenserar snabbt sin höga initiala investering. Automatiserade celler ökar produktionshastigheten, eliminerar operatörsutmattning och säkerställer konsekvent delplacering varje enskild cykel. Du minskar ditt beroende av manuellt arbete, vilket sänker löpande lönekostnader och minimerar mänskliga fel.
Precision, CNC och datainsamling (Industry 4.0)
Modern tillverkning kräver noggrannhet på mikronivå. Standardgränslägesbrytare ger repeterbarhet på kanske 0,050 tum. Uppgradering till linjära omkodare som läser av en glas- eller magnetisk skala ger dig positionsåterkoppling ner till 0,0005 tum. Proportionella riktningsventiler använder linjära variabla differentialtransformatorer för att övervaka ventilslidens exakta position. PLC:n uppdaterar denna kontrollslinga varje millisekund, vilket möjliggör en otroligt exakt kraft- och hastighetsprofilering.
Dataloggningskrav ökar komplexiteten ytterligare. Flyg, bil och medicin hydrauliska formpressar kräver ofta strikt spårbarhet. Du behöver specialiserad datainsamlingsprogramvara för att registrera tryck, position och tid för varje enskild del som produceras. Detta kräver avancerade PLC-plattformar och dedikerade industriella servrar, vilket ger en betydande premie till maskinbygget.
Anpassning jämfört med vanliga standardmodeller
Premium på en anpassad hydraulpress
Standardmodeller drar nytta av stordriftsfördelar. Konstruktionen är redan klar, tillverkningsjiggarna är byggda och materialförteckningen är standardiserad. A anpassad hydraulisk press bär dolda kostnader som standardmodeller undviker. Om din form är högre än standardöppningen för dagsljus måste ingenjörsteamet rita om sidohusen, räkna om finita elementanalysen och skriva nya CNC-program för borrverken.
Du betalar för specialiserade ingenjörstimmar. Maskiningenjörer måste designa anpassade grenrörsblock borrade i massivt stål. Elingenjörer måste skriva anpassad PLC-logik från grunden. Utvärdera om din anläggning bör absorbera denna kostnad. Om det är billigare att modifiera ditt interna verktyg än att anpassa pressen, välj standarden industriell hydraulisk press . Sträva bara efter skräddarsydda konstruktioner när den specifika applikationen kräver unika tonnageprofiler, extrema bäddstorlekar eller högspecialiserad materialhantering.
Verktyg och formgränssnitt
Gränssnittet mellan maskinen och ditt verktyg påverkar den slutliga offerten. Djupdragning kräver en sängkudde. Detta är en sekundär hydraulcylinder monterad under bädden som trycker upp mot ämneshållaren, kontrollerar materialflödet och förhindrar rynkor. Integrering av uppvärmda plattor är nödvändigt för kompositer och gummigjutning. Detta kräver specialiserade flerzonstemperaturregulatorer, patronvärmare och isolerade bolster för att förhindra värme från att överföras till maskinramen. Vart och ett av dessa gränssnitt lägger till mekanisk och elektrisk komplexitet.
Dolda utgifter och långsiktiga driftskostnader
Energiförbrukning och regulatoriska tryck
Livstidskraftkostnaderna överstiger ofta maskinens ursprungliga inköpspris. Du måste utvärdera strömförbrukningen baserat på din specifika arbetscykel. Standardinduktionsmotorer drar konstant stark ström. Ineffektiva system förvandlar bortkastad energi till värme. Hydraulsystem genererar betydande värme under tryck, och du måste kyla oljan för att hålla den under optimala driftstemperaturer. Vatten-över-olja värmeväxlare kräver ett konstant flöde av kylt vatten, medan luft-över-olja kylare använder stora elektriska fläktar. Båda kylmetoderna förbrukar extra energi.
Miljöefterlevnad tvingar anläggningar att tänka om energiförbrukningen. Det ökande regeltrycket på industriella koldioxidutsläpp förändrar matematiken. Anläggningar måste spåra användningen av kilowattimmar och avgifter för toppefterfrågan. Genom att sänka ditt dagliga energiuttag skyddar du dina marginaler mot stigande elpriser och säkerställer efterlevnad av regionala energieffektivitetsmandat.
Risk för underhåll, vätskehantering och driftstopp
Återkommande underhållskostnader är oundvikliga. Hydraulolja är livsnerven i systemet. Stora reservoarer rymmer hundratals liter specialiserad vätska. Du måste investera i högeffektiva njurslingafiltreringssystem för att hålla denna vätska ren. Proportionella ventiler är mycket känsliga för kontaminering. Smuts eller nedbruten olja förstör dyra pumpar och skär cylinderväggar.
De ekonomiska konsekvenserna av felaktig utrustning är allvarliga. Tryckinkonsekvenser leder direkt till delar utanför toleransen. Om en ventil fastnar eller en tätning läcker kommer kolven inte att nå den programmerade kraften. Detta försämrar produktkvaliteten och ökar mängden skrot. Försenad produktion skadar kundrelationerna. Att köpa en billigare maskin med opålitliga komponenter kostar mer i förlorad produktion än du sparar på det första köpet.
Frakt, installation och riggning
Logistiska realiteter förbises ofta vid upphandling. En press som är 20 fot hög kan inte frakta vertikalt på en motorväg. Den måste läggas på en specialiserad fleraxlad lowboy-släpvagn. Du behöver eskorter av motorvägspatruller och vägundersökningar för att undvika låga broar. Grundkraven tillför också enorma kostnader. Stora pressar kräver ofta djupa gropkonstruktioner, armerade betongdynor och epoxifogning för utjämningsdynor för att hantera de dynamiska belastningarna.
Installation kräver anlitande av specialiserade riggtjänster. Riggare använder tunga hydrauliska portaler och specialiserade kranar för att ställa upp utrustningen på ett säkert sätt. Den elektriska och mekaniska anslutningsprocessen tar dagar eller veckor. Dessa installations- och riggkostnader måste beräknas i förväg för att undvika budgetöverskridanden.
Utvärdera och välja en hydraulisk presstillverkare
Supply Chain och Component Sourcing
Ursprunget till interna komponenter dikterar långsiktig tillförlitlighet. Varna ditt inköpsteam för vitmärkta maskiner som använder egenutvecklade reservdelar som är svåra att köpa. Om en byggare använder ett proprietärt grenrörsblock med specialbearbetade ventilhålrum, kan du inte köpa en ersättningsventil från en lokal vätskekraftsdistributör. Du är helt beroende av den ursprungliga byggaren.
Betona de långsiktiga kostnadsfördelarna med en ansedd hydraulisk presstillverkare . Leta efter byggare som använder standard, kommersiellt tillgängliga hydrauliska och elektriska komponenter. Varumärken som Rexroth, Parker och Allen-Bradley stöds globalt. Om en vanlig riktningsventil går sönder på en tisdag kan du köpa en ersättning lokalt och vara igång på onsdag. Standardkomponentförsörjning skyddar din drifttid.
Garanti, efterlevnad och support efter försäljning
Att navigera säkerhetsöverensstämmelse är en obligatorisk kostnad. Du måste uppfylla OSHA och ANSI säkerhetsstandarder. Nödvändiga säkerhetsfunktioner ökar maskinens kostnad. Ljusridåer skyddar operatörens händer under slaget. Fysiska säkerhetsblock förhindrar att kolven faller under underhåll. Redundanta pilotmanövrerade backventiler säkerställer att kolven inte faller om en enda ventil går sönder. Sänk aldrig kostnaderna för att uppfylla säkerhetskraven.
Utvärdera det ekonomiska värdet av tillverkarens serviceinfrastruktur. Ett inhemskt servicenätverk är avgörande för att minimera oplanerade stillestånd. Leta efter byggare som erbjuder fjärråtkomst till VPN. En tekniker kan logga in på PLC:n från sitt kontor, titta på steglogiken och berätta exakt vilken närhetsbrytare som misslyckades. Garanterade svarstider för servicetekniker är mycket värdefulla. Starkt stöd efter försäljning motiverar ett högre initialt inköpspris.
Slutsats
Granska dina nuvarande cykeltider och skrothastigheter för att fastställa en baslinje för nödvändiga utrustningsuppgraderingar.
Beräkna acceptabla energikostnader baserat på dina regionala energikostnader och förväntade maskindriftscykler.
Begär detaljerade, specificerade operativa prognoser från tillverkare i listan istället för att acceptera enkla basofferter.
Verifiera att alla angivna maskiner använder globalt tillgängliga, icke-proprietära elektriska och flytande kraftkomponenter.
FAQ
F: Vad är den genomsnittliga livslängden för en industriell hydraulisk press?
S: En välskött industripress kan fungera tillförlitligt i 20 till 30 år. Livslängden beror mycket på driftsmiljön, arbetscykeln och efterlevnaden av förebyggande underhållsscheman. Regelbunden vätskeanalys, filterbyten och tätningsbyten förlänger utrustningens livslängd avsevärt.
F: Hur mycket kostar en anpassad hydraulisk press jämfört med en standardmodell?
S: Anpassade modeller kräver betydande ingenjörstimmar. Detta resulterar vanligtvis i en avsevärd premie jämfört med standardmodeller. Den exakta ökningen beror på komplexiteten hos anpassade grenrör, specialiserade ramdimensioner och unika mjukvarukrav som krävs för din specifika applikation.
F: Varför är en hydraulisk servopress dyrare än en konventionell?
S: Servosystem använder avancerade servomotorer med högt vridmoment och sofistikerade motordrivningar. Dessa komponenter kostar betydligt mer att tillverka och programmera än vanliga kontinuerliga induktionsmotorer. Men de ger exakt kontroll och massiva energibesparingar som kompenserar för den initiala premien.
F: Vilka underhållsfaktorer påverkar den långsiktiga kostnaden för en hydraulisk formpress mest?
S: Vätskehantering är den mest kritiska faktorn. Nedbruten eller förorenad olja förstör dyra pumpar och ventiler. De återkommande kostnaderna för högkvalitativa vätskor, filtreringssystem med absolut klassificering och rutinmässig oljeprovtagning är de primära underhållskostnaderna som dikterar långsiktig tillförlitlighet.
F: Hur påverkar regionala säkerhets- och energiföreskrifter maskinens slutpris?
S: Strikta säkerhetsbestämmelser kräver redundanta ventiler, ljusridåer och fysiskt skydd, vilket ökar tillverkningskostnaderna. Energiregleringar kan tvinga anläggningar att köpa högeffektiva servodrivna modeller för att uppfylla koldioxidutsläppsmålen, vilket ökar den initiala anskaffningskostnaden.
F: Vad är skillnaden i kostnad och användning mellan en C-ram och en hydraulisk press med fyra kolumner?
S: C-ramar är i allmänhet billigare och ger åtkomst på tre sidor, vilket gör dem idealiska för lätt montering. Fyrkolumnspressar kostar mer på grund av ökade material- och bearbetningskrav, men de erbjuder överlägsen enhetlig tryckfördelning som krävs för djupdragning och stora valsapplikationer.