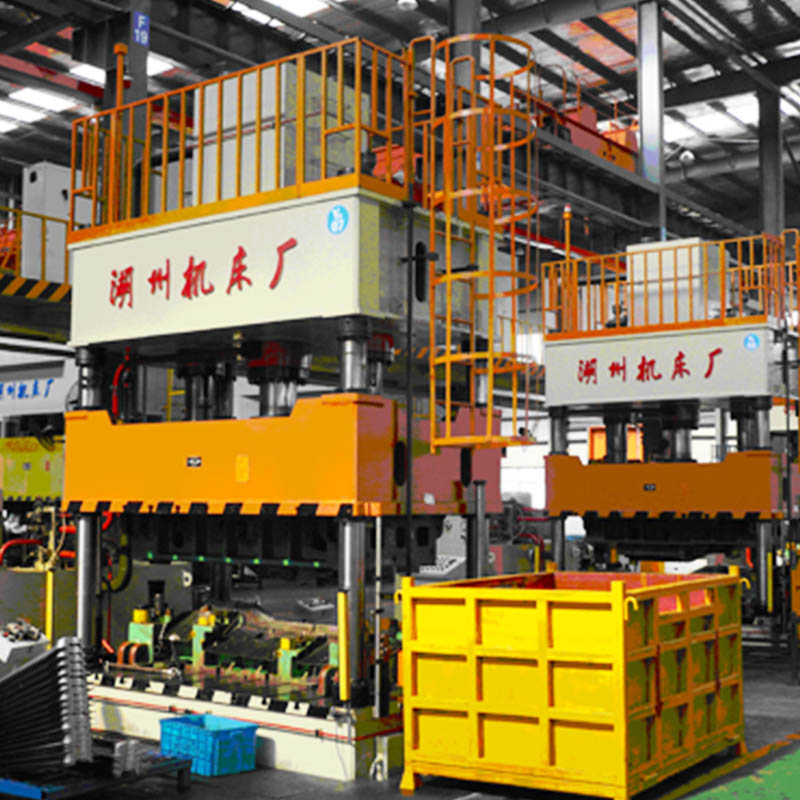
La spesa in conto capitale per attrezzature di produzione pesante è una decisione ad alto rischio in cui il prezzo adesivo iniziale raramente riflette l’intero impatto finanziario. Calcolare erroneamente le specifiche richieste, sottovalutare i costi operativi come energia e manutenzione o optare per una qualità costruttiva inferiore agli standard porta a colli di bottiglia nella produzione, tassi di scarto elevati e margini di profitto ridotti. Una macchina che non riesce a mantenere la tolleranza sotto carico danneggerà direttamente la produzione e le relazioni con i clienti.
Per prendere una decisione difendibile in materia di approvvigionamento, i team di ingegneria e acquisti devono valutare i reali fattori di costo di a pressa idraulica . È necessario analizzare qualsiasi cosa, dalla costruzione delle materie prime e dall'architettura del telaio all'automazione avanzata servocomandata. È inoltre necessario tenere conto dell'integrazione del CNC, dei requisiti di gestione dei fluidi e dell'affidabilità delle reti di supporto del produttore.
I costi di base sono dettati dalla capacità di tonnellaggio e dallo stile del telaio (ad esempio, telaio a C rispetto a quattro colonne), ma i requisiti di precisione, la rigidità strutturale e la volatilità del mercato delle materie prime determinano aumenti esponenziali dei prezzi.
L'integrazione di tecnologie avanzate, come le pompe servoassistite e la movimentazione automatizzata dei materiali, aumenta il CapEx iniziale ma riduce drasticamente le OpEx a lungo termine attraverso l'efficienza energetica, la conformità normativa e la riduzione dei tempi di ciclo.
Le spese operative a lungo termine vanno ben oltre la macchina stessa e comprendono le attrezzature, i requisiti delle fondazioni, la gestione del fluido idraulico e la manutenzione preventiva.
La valutazione di un produttore di presse idrauliche richiede l'esame accurato dell'approvvigionamento dei componenti (proprietario o standardizzato), degli standard di conformità di sicurezza e dell'infrastruttura del servizio post-vendita.
Fattori di costo di base per una pressa idraulica
Capacità di tonnellaggio e dimensioni fisiche
I requisiti di forza di pressione determinano il costo fondamentale dell'attrezzatura. La forza è uguale alla pressione moltiplicata per l'area. Per ottenere un tonnellaggio più elevato, gli ingegneri devono aumentare la pressione del sistema idraulico o aumentare la dimensione dell'alesaggio del cilindro. L'aumento della dimensione del foro richiede massicci pezzi fucinati in acciaio per il corpo del cilindro. Per aumentare la pressione del sistema sono necessarie pompe ad alta pressione specializzate, tubi senza saldatura a pareti spesse e raccordi flangiati robusti. Entrambi gli approcci aggiungono peso e costi di produzione significativi.
Anche le dimensioni fisiche dell’area di lavoro spingono verso l’alto le spese. L'espansione delle dimensioni del letto e dell'apertura della luce diurna richiede esponenzialmente più materiale. Il telaio deve resistere alla forza di pressione senza allungarsi o piegarsi. Gli ingegneri misurano questo valore in termini di deflessione del letto, puntando in genere a tolleranze rigorose come 0,001 pollici per piede. Per ottenere questa rigidità su un letto di grandi dimensioni sono necessarie piastre di acciaio incredibilmente spesse per la corona, il letto e gli alloggiamenti laterali. Se allarghi il basamento senza ispessire l'acciaio, il telaio si fletterà sotto pressione, distruggendo gli strumenti e producendo parti fuori specifica.
Architettura del telaio e integrità strutturale
Lo stile del telaio determina sia le capacità prestazionali che i prezzi di base. I modelli con telaio a C sono aperti su tre lati e offrono un eccellente accesso per gli operatori e la movimentazione dei materiali. Tuttavia, tendono naturalmente a sbadigliare o ad aprirsi sotto carichi pesanti. Per contrastare questo fenomeno, i costruttori devono aggiungere enormi quantità di acciaio nella zona della gola, ma una certa deflessione rimane inevitabile. I telai con i lati diritti richiedono un premio perché utilizzano una struttura scatolare completamente chiusa. Offrono un'imbardata prossima allo zero e utilizzano lardoni quadrati multipunto per guidare il pistone, garantendo un parallelismo perfetto per uno stampaggio ad alta precisione.
UN La pressa idraulica a quattro colonne offre una via di mezzo altamente efficace. Utilizza quattro massicci tiranti filettati per collegare la corona e il letto. Queste aste sono pretensionate utilizzando dadi idraulici per allungarle leggermente, creando una struttura rigida che distribuisce la forza in modo uniforme su un'ampia area della piastra. Questo design è altamente conveniente per l'imbutitura profonda e lo stampaggio di compositi.
Architettura del telaio
Costo di acquisizione relativo
Rigidità strutturale
Applicazione ideale
Telaio a C (telaio con gap)
Il più basso
Moderato (incline all'imbardata sotto carico elevato)
Assemblaggio, rivettatura, coniatura leggera
Quattro colonne
Moderare
Alta (pressione uniforme eccellente)
Imbutitura profonda, stampaggio composito
Lato dritto
Più alto
Massima (deflessione prossima allo zero)
Stampaggio ad alta precisione, stampi progressivi
La qualità dei materiali e il trattamento termico incidono pesantemente sul prezzo base. Gli acciai avanzati ad alta resistenza resistono alla fatica molto meglio per milioni di cicli rispetto all'acciaio dolce standard. Inoltre, i processi di riduzione dello stress termico durante la produzione non sono negoziabili per le apparecchiature di precisione. Il riscaldamento del massiccio telaio saldato in un forno di ricottura allevia le tensioni di saldatura interne. Saltare questo passaggio inizialmente fa risparmiare denaro, ma garantisce la deflessione e la rottura del telaio in seguito.
Volatilità delle materie prime e dinamiche di mercato
I macchinari pesanti sono fondamentalmente legati ai mercati delle materie prime. L'acciaio viene acquistato dalla sterlina. Una grande pressa industriale può facilmente pesare più di 80.000 libbre. Quando i prezzi globali delle lamiere laminate a caldo oscillano, il costo base della macchina oscilla notevolmente. I produttori devono trasferire questi aumenti materiali all'acquirente, motivo per cui i preventivi per le attrezzature pesanti sono spesso validi solo per un breve periodo.
Anche l’economia della catena di fornitura per componenti specializzati gioca un ruolo importante. I principali cilindri idraulici sono spesso forgiati in acciaio legato di alta qualità anziché fusi. La forgiatura allinea la struttura dei grani del metallo, prevenendo guasti catastrofici in caso di fatica ad alto numero di cicli. Quando la domanda di pezzi fucinati industriali pesanti supera la capacità delle fonderie, i tempi di consegna si allungano e i prezzi aumentano. I prezzi del rame influiscono direttamente anche sul costo degli enormi motori elettrici necessari per azionare le pompe idrauliche.
Complessità tecnologica e sistemi di controllo
Sistemi di presse idrauliche convenzionali e servo-idrauliche
La tecnologia dei sistemi di controllo rappresenta un importante bivio nel percorso di approvvigionamento. Le presse convenzionali utilizzano un motore a induzione CA standard che gira a velocità costante. Aziona una pompa a pistoni a cilindrata variabile. Quando la pressa è inattiva o mantiene la pressione, il motore continua a girare, scaricando l'olio su una valvola di sicurezza e generando enormi quantità di calore. Questo spreco di energia richiede grandi sistemi di raffreddamento per prevenire il degrado del fluido.
UN La pressa servoidraulica sostituisce questa configurazione con un servomotore accoppiato direttamente a una pompa a ingranaggi a cilindrata fissa. Il motore gira solo quando è richiesto il flusso del fluido. Se il pistone deve mantenere la pressione per un ciclo di polimerizzazione di dieci minuti, il servomotore smette di girare completamente, mantenendo la pressione senza alcuno spreco di energia. Gli azionamenti e i motori per questa configurazione sono estremamente complessi e comportano un costo di acquisizione iniziale più elevato. Tuttavia, forniscono potenza su richiesta, significativa riduzione del rumore e controllo estremamente preciso della velocità del pistone.
Integrazione di automazione e movimentazione dei materiali
L'integrazione delle apparecchiature ausiliarie trasforma una macchina autonoma in una cella di produzione automatizzata. Questa integrazione richiede un capitale significativo per bracci di carico robotizzati, binari di trasferimento automatizzati e trasportatori di rottami. È necessario seguire una sequenza rigorosa quando si valuta l'integrazione dell'automazione:
Valutare i requisiti attuali del tempo di ciclo per determinare se il caricamento robotizzato è necessario per soddisfare le quote di produzione.
Valutare la frequenza di cambio stampo per giustificare la spesa dei sistemi di cambio rapido dello stampo (QDC) e del bloccaggio idraulico.
Mappa i percorsi di rimozione degli scarti per determinare le dimensioni e il posizionamento dei trasportatori automatizzati sotto il letto.
Integra interblocchi di sicurezza tra il PLC della pressa e la cella di automazione per garantire che gli operatori siano bloccati durante il funzionamento autonomo.
Programma i segnali di handshake tra il controller della pressa e i bracci robotici per sincronizzare il movimento del pistone con il posizionamento delle parti.
L'automazione compensa rapidamente l'elevato investimento iniziale. Le celle automatizzate aumentano i ritmi di produzione, eliminano l'affaticamento dell'operatore e garantiscono un posizionamento coerente delle parti in ogni singolo ciclo. Riduci la dipendenza dal lavoro manuale, il che riduce le spese correnti del libro paga e minimizza l'errore umano.
Precisione, CNC e acquisizione dati (Industria 4.0)
La produzione moderna richiede una precisione a livello micro. Gli interruttori di limite standard forniscono una ripetibilità di forse 0,050 pollici. L'aggiornamento a encoder lineari che leggono una scala di vetro o magnetica fornisce un feedback di posizione fino a 0,0005 pollici. Le valvole direzionali proporzionali utilizzano trasformatori differenziali variabili lineari per monitorare la posizione esatta della bobina della valvola. Il PLC aggiorna questo circuito di controllo ogni millisecondo, consentendo una profilazione di forza e velocità incredibilmente precisa.
I requisiti di registrazione dei dati aumentano ulteriormente la complessità. Aerospaziale, automobilistico e medico Le applicazioni con presse idrauliche di formatura spesso richiedono una rigorosa tracciabilità. Hai bisogno di un software di acquisizione dati specializzato per registrare pressione, posizione e tempo per ogni singola parte prodotta. Ciò richiede piattaforme PLC di fascia alta e server industriali dedicati, che aggiungono un valore aggiunto significativo alla costruzione della macchina.
Personalizzazione rispetto ai modelli standard disponibili in commercio
Il premio su una pressa idraulica personalizzata
I modelli standard beneficiano di economie di scala. L'ingegneria è già completa, le maschere di produzione sono costruite e la distinta base è standardizzata. UN La pressa idraulica personalizzata comporta costi nascosti che i modelli standard evitano. Se lo stampo è più alto dell'apertura standard della luce diurna, il team di ingegneri deve ridisegnare gli alloggiamenti laterali, ricalcolare l'analisi degli elementi finiti e scrivere nuovi programmi CNC per le alesatrici.
Stai pagando per ore di ingegneria specializzata. Gli ingegneri meccanici devono progettare blocchi collettori personalizzati forati in acciaio solido. Gli ingegneri elettrici devono scrivere da zero la logica PLC personalizzata. Valuta se la tua struttura potrà assorbire questo costo. Se modificare le attrezzature interne è più economico che personalizzare la pressa, scegli lo standard pressa idraulica industriale . Perseguite costruzioni personalizzate solo quando l'applicazione specifica richiede profili di tonnellaggio unici, dimensioni del letto estreme o movimentazione dei materiali altamente specializzata.
Interfacce per utensili e stampi
L'interfaccia tra la macchina ed i vostri utensili incide sul preventivo finale. L'imbutitura profonda richiede un cuscino da letto. Si tratta di un cilindro idraulico secondario montato sotto il bancale che spinge contro il premilamiera, controllando il flusso del materiale e prevenendo le pieghe. L'integrazione delle piastre riscaldate è necessaria per i compositi e lo stampaggio della gomma. Ciò richiede termoregolatori multizona specializzati, riscaldatori a cartuccia e supporti isolati per impedire il trasferimento di calore nel telaio della macchina. Ognuna di queste interfacce aggiunge complessità meccanica ed elettrica.
Spese nascoste e costi operativi a lungo termine
Consumo energetico e pressioni normative
I costi energetici nel corso della vita spesso superano il prezzo di acquisto iniziale della macchina. È necessario valutare il consumo energetico in base al ciclo di lavoro specifico. I motori a induzione standard assorbono costantemente una corrente elevata. I sistemi inefficienti trasformano l’energia sprecata in calore. I sistemi idraulici generano una notevole quantità di calore sotto pressione ed è necessario raffreddare l'olio per mantenerlo al di sotto della temperatura operativa ottimale. Gli scambiatori di calore acqua su olio richiedono un flusso costante di acqua refrigerata, mentre i raffreddatori aria su olio utilizzano grandi ventilatori elettrici. Entrambi i metodi di raffreddamento consumano energia aggiuntiva.
Il rispetto ambientale sta costringendo le strutture a riconsiderare il consumo energetico. La crescente pressione normativa sulle emissioni di carbonio industriale cambia i conti. Le strutture devono monitorare l’utilizzo in kilowattora e le tariffe relative ai picchi di domanda. La riduzione del prelievo energetico giornaliero protegge i tuoi margini dall'aumento delle tariffe dei servizi pubblici e garantisce la conformità ai mandati regionali di efficienza energetica.
Rischi di manutenzione, gestione dei fluidi e tempi di inattività
I costi di manutenzione ricorrenti sono inevitabili. L'olio idraulico è la linfa vitale del sistema. Grandi serbatoi contengono centinaia di litri di fluido specializzato. È necessario investire in sistemi di filtrazione del circuito renale ad alta efficienza per mantenere pulito questo fluido. Le valvole proporzionali sono altamente sensibili alla contaminazione. Lo sporco o l'olio degradato distruggono le pompe costose e rigano le pareti dei cilindri.
L’impatto finanziario delle apparecchiature difettose è grave. Le incoerenze di pressione portano direttamente a parti fuori tolleranza. Se una valvola si blocca o una guarnizione perde, il pistone non raggiungerà la forza programmata. Ciò degrada la qualità del prodotto e aumenta il tasso di scarto. I ritardi nella produzione danneggiano i rapporti con i clienti. Acquistare una macchina più economica con componenti inaffidabili costa di più in termini di perdita di produzione rispetto al risparmio sull'acquisto iniziale.
Spedizione, installazione e allestimento
Le realtà logistiche vengono spesso trascurate durante gli appalti. Una macchina da stampa alta sei metri non può essere trasportata verticalmente su un'autostrada. Deve essere depositato su un rimorchio ribassato specializzato a più assi. Sono necessarie scorte di pattuglia autostradale e rilevamenti del percorso per evitare i ponti bassi. Anche i requisiti della fondazione aggiungono spese ingenti. Le presse di grandi dimensioni spesso richiedono la costruzione di fosse profonde, piastre in cemento armato e malte epossidiche per piastre di livellamento per gestire i carichi dinamici.
L'installazione richiede l'assunzione di servizi di rigging specializzati. I rigger utilizzano portali idraulici per carichi pesanti e gru specializzate per sostenere l'attrezzatura in sicurezza. Il processo di collegamento elettrico e meccanico richiede giorni o settimane. Queste spese di installazione e allestimento devono essere calcolate in anticipo per evitare sforamenti del budget.
Valutazione e selezione di un produttore di presse idrauliche
Catena di fornitura e approvvigionamento di componenti
L'origine dei componenti interni determina l'affidabilità a lungo termine. Metti in guardia il tuo team di approvvigionamento dalle macchine con etichetta bianca che utilizzano parti di ricambio proprietarie difficili da reperire. Se un costruttore utilizza un blocco collettore proprietario con cavità delle valvole lavorate su misura, non è possibile acquistare una valvola sostitutiva da un distributore locale di potenza fluida. Dipendi interamente dal costruttore originale.
Sottolinea i vantaggi in termini di costi a lungo termine di un'azienda rispettabile produttore di presse idrauliche . Cerca costruttori che utilizzano componenti idraulici ed elettrici standard disponibili in commercio. Marchi come Rexroth, Parker e Allen-Bradley sono supportati a livello globale. Se una valvola direzionale standard si guasta di martedì, è possibile acquistarne una sostitutiva in loco ed essere operativa entro mercoledì. L'approvvigionamento di componenti standard protegge i tempi di attività.
Garanzia, conformità e supporto post-vendita
La conformità alla sicurezza di navigazione è una spesa obbligatoria. È necessario soddisfare gli standard di sicurezza OSHA e ANSI. Le caratteristiche di sicurezza richieste aumentano il costo della macchina. Le barriere fotoelettriche proteggono le mani dell'operatore durante la corsa. I blocchi fisici di sicurezza impediscono la caduta del pistone durante la manutenzione. Le valvole di ritegno pilotate ridondanti assicurano che il pistone non cada in caso di guasto di una singola valvola. Non tagliare mai i costi sulla conformità alla sicurezza.
Valutare il valore finanziario dell'infrastruttura di servizio del produttore. Una rete di assistenza domestica è fondamentale per ridurre al minimo i tempi di inattività non pianificati. Cerca costruttori che offrono accesso VPN remoto. Un tecnico può accedere al PLC dal proprio ufficio, osservare la logica ladder e dirti esattamente quale interruttore di prossimità si è guastato. I tempi di risposta garantiti per i tecnici dell'assistenza sono molto preziosi. Un forte supporto post-vendita giustifica un prezzo di acquisto iniziale più elevato.
Conclusione
Controlla i tempi di ciclo attuali e i tassi di scarto per stabilire una linea di base per gli aggiornamenti delle apparecchiature richiesti.
Calcola le spese energetiche accettabili in base alle tariffe dei servizi regionali e ai cicli di lavoro previsti della macchina.
Richiedi proiezioni operative dettagliate e dettagliate ai produttori selezionati anziché accettare semplici preventivi di base.
Verificare che tutti i macchinari indicati utilizzino componenti elettrici e oleodinamici disponibili a livello globale e non proprietari.
Domande frequenti
D: Qual è la vita media di una pressa idraulica industriale?
R: Una macchina da stampa industriale ben mantenuta può funzionare in modo affidabile per 20-30 anni. La durata dipende fortemente dall'ambiente operativo, dal ciclo di lavoro e dal rispetto dei programmi di manutenzione preventiva. L'analisi regolare dei fluidi, la sostituzione dei filtri e delle guarnizioni prolungano significativamente la vita operativa dell'apparecchiatura.
D: Quanto costa una pressa idraulica personalizzata rispetto ad un modello standard?
R: I modelli personalizzati richiedono molte ore di progettazione. Ciò si traduce in genere in un premio sostanziale rispetto ai modelli standard. L'aumento esatto dipende dalla complessità dei collettori personalizzati, dalle dimensioni del telaio specializzato e dai requisiti software unici necessari per la vostra applicazione specifica.
D: Perché una pressa servoidraulica è più costosa di una convenzionale?
R: I servosistemi utilizzano servomotori avanzati a coppia elevata e azionamenti motore sofisticati. Questi componenti costano molto di più da produrre e programmare rispetto ai motori a induzione a funzionamento continuo standard. Tuttavia, forniscono un controllo preciso e un enorme risparmio energetico che compensa il premio iniziale.
D: Quali fattori di manutenzione influiscono maggiormente sul costo a lungo termine di una pressa di formatura idraulica?
R: La gestione dei fluidi è il fattore più critico. L'olio degradato o contaminato distrugge pompe e valvole costose. I costi ricorrenti dei fluidi di alta qualità, dei sistemi di filtrazione di livello assoluto e del campionamento dell'olio di routine sono le principali spese di manutenzione che determinano l'affidabilità a lungo termine.
D: In che modo le normative regionali in materia di sicurezza ed energia influiscono sul prezzo finale della macchina?
R: Le severe norme di sicurezza richiedono valvole ridondanti, barriere fotoelettriche e protezioni fisiche, che aumentano i costi di produzione. Le normative energetiche potrebbero obbligare le strutture ad acquistare modelli servoassistiti altamente efficienti per raggiungere gli obiettivi di emissione di carbonio, aumentando la spesa iniziale di acquisizione.
D: Qual è la differenza in termini di costo e applicazione tra una pressa idraulica con telaio a C e una a quattro colonne?
R: I telai a C sono generalmente meno costosi e forniscono accesso su tre lati, rendendoli ideali per l'assemblaggio leggero. Le presse a quattro colonne costano di più a causa dei maggiori requisiti di materiale e lavorazione, ma offrono una distribuzione uniforme della pressione superiore necessaria per le applicazioni di imbutitura profonda e piastre di grandi dimensioni.