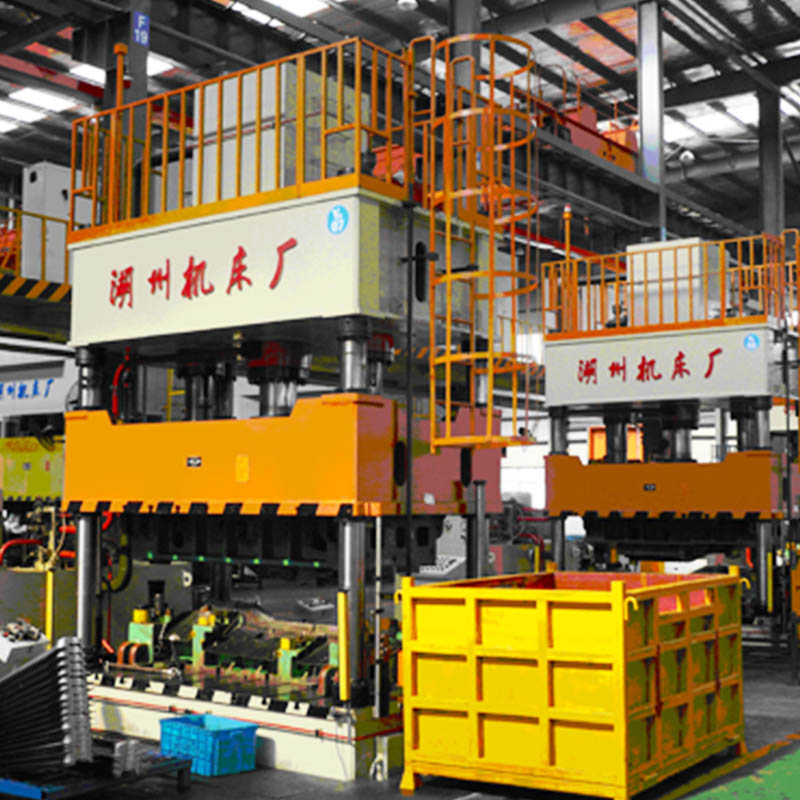
重製造装置への設備投資は一か八かの決断であり、当初の表示価格が財務上の影響をすべて反映することはほとんどありません。必要な仕様の計算を誤ったり、エネルギーやメンテナンスなどの運用コストを過小評価したり、標準以下の製造品質を選択したりすると、生産のボトルネック、高いスクラップ率、利益率の低下につながります。負荷がかかっても耐性を維持できないマシンは、生産高や顧客との関係に直接的なダメージを与えます。
防御可能な調達決定を行うには、エンジニアリング チームと購買チームは、製品の真のコスト要因を評価する必要があります。 油圧プレス機
基本コストは、積載トン数とフレームのスタイル (C フレームと 4 コラムなど) によって決まりますが、精度の要件、構造の剛性、原材料市場の変動により、価格は急激に上昇します。
サーボ駆動ポンプや自動マテリアルハンドリングなどの先進技術の統合により、初期設備投資は増加しますが、エネルギー効率、規制遵守、サイクル時間の短縮を通じて長期的な運用コストは大幅に削減されます。
長期的な運用コストは機械そのものにとどまらず、索具、基礎要件、作動油の管理、予防保守などにまで及びます。
油圧プレスのメーカーを評価するには、コンポーネントの調達(独自製か既製か)、安全性コンプライアンス基準、販売後のサービス インフラストラクチャを精査する必要があります。
油圧プレス機の基準コスト要因
積載トン数と物理的寸法
プレス力の要件により、装置の基本的な費用が決まります。力は圧力と面積の積に等しい。より高いトン数を達成するには、エンジニアは油圧システムの圧力を上げるか、シリンダーのボアサイズを大きくする必要があります。ボアサイズを大きくするには、シリンダーボディに巨大な鋼鍛造品が必要になります。システム圧力を高めるには、専用の高圧ポンプ、厚肉のシームレスチューブ、および堅牢なフランジ継手が必要になります。どちらのアプローチも重量と製造コストを大幅に増加させます。
作業エリアの物理的な寸法も費用を押し上げます。ベッドのサイズと採光開口部を拡大するには、飛躍的に多くの材料が必要になります。フレームは、伸びたり曲がったりすることなく、押圧力に耐える必要があります。エンジニアはこれをベッドのたわみで測定し、通常は 1 フィートあたり 0.001 インチなどの厳しい公差を目指します。大きなベッド全体でこの剛性を実現するには、クラウン、ベッド、サイドハウジングに信じられないほど厚い鋼板が必要です。鋼材を厚くせずにベッドの幅を広げると、フレームが圧力でたわみ、工具が破損し、規格外の部品が生成されます。
フレームアーキテクチャと構造的完全性
フレームのスタイルによって、パフォーマンス機能と基本価格の両方が決まります。 C フレーム モデルは 3 面が開いており、オペレータや資材の取り扱いに優れたアクセスを提供します。しかし、自然にあくびをしたり、重い負荷がかかると口が開いたりする傾向があります。これに対抗するために、建設業者はスロート領域に大量の鋼を追加する必要がありますが、ある程度のたわみは避けられません。ストレートサイドフレームは完全に密閉されたボックス状の構造を採用しているため、高級感があります。ほぼゼロのヨーを実現し、多点スクエアギブを利用してラムをガイドし、高精度スタンピングのための完璧な平行度を保証します。
あ 4 コラム油圧プレスは
フレームアーキテクチャ
相対的な取得コスト
構造剛性
理想的な用途
Cフレーム(ギャップフレーム)
最低
中程度(高負荷時にヨーが発生しやすい)
組立、リベット打ち、軽コイニング
4列
適度
高(均一圧力に優れる)
深絞り、複合成形
ストレートサイド
最高
最大(ゼロに近いたわみ)
高精度プレス加工、順送金型
材料の品質と熱処理は基本価格に大きく影響します。先進的な高張力鋼は、標準的な軟鋼よりも数百万回のサイクルにわたって疲労にはるかに優れた耐性を発揮します。さらに、精密機器の場合、製造時の熱応力緩和プロセスは交渉の余地がありません。巨大な溶接フレームを焼きなましオーブンで加熱すると、内部の溶接応力が緩和されます。このステップを省略すると、最初はコストを節約できますが、後でフレームのたわみや亀裂が確実に発生します。
原材料のボラティリティと市場動向
重機は基本的に商品市場と結びついています。鉄鋼はポンドで買われる。大型の工業用プレスの重量は軽く 80,000 ポンドを超えることがあります。世界的な熱延鋼板の価格が変動すると、機械の基本コストも大きく変動します。メーカーはこれらの材料の増加を購入者に伝える必要があるため、重機の見積もりは短い期間のみ有効であることがよくあります。
特殊なコンポーネントのサプライチェーンの経済性も重要な役割を果たします。メインの油圧シリンダーは、鋳造ではなく高級合金鋼から鍛造されることがよくあります。鍛造は金属の粒子構造を整え、高サイクル疲労下での致命的な破損を防ぎます。重工業用鍛造品の需要が鋳造工場の能力を上回ると、リードタイムが延び、価格が高騰します。銅の価格は、油圧ポンプを駆動するために必要な巨大な電気モーターのコストにも直接影響します。
技術の複雑さと制御システム
従来の油圧プレス システムとサーボ油圧プレス システムの比較
制御システム技術は、調達経路における大きな分岐点となります。従来のプレスでは、一定速度で回転する標準的な AC 誘導モーターが使用されています。可変容量ピストンポンプを駆動します。プレスがアイドル状態または圧力を保持しているときは、モーターが回転し続け、オイルがリリーフバルブを超えて放出され、大量の熱が発生します。この無駄なエネルギーには、流体の劣化を防ぐために大規模な冷却システムが必要です。
あ サーボ油圧プレスは、
自動化とマテリアルハンドリングの統合
補助機器を統合すると、スタンドアロンの機械が自動化された生産セルに変わります。この統合には、ロボット積み込みアーム、自動搬送レール、およびスクラップコンベアに多大な資本が必要です。自動化の統合を評価するときは、厳密な順序に従う必要があります。
現在のサイクルタイム要件を評価して、生産ノルマを満たすためにロボットによる積み込みが必要かどうかを判断します。
金型交換の頻度を評価して、クイック金型交換 (QDC) システムと油圧クランプの費用を正当化します。
スクラップ除去経路を計画して、自動ベッド下コンベアのサイズと配置を決定します。
印刷機 PLC とオートメーション セルの間に安全インターロックを統合し、自律運転中にオペレーターが確実にロックアウトされるようにします。
プレス コントローラーとロボット アーム間のハンドシェイク信号をプログラムして、ラムの動きと部品の配置を同期させます。
自動化により、高額な初期投資がすぐに相殺されます。自動化されたセルにより、生産率が向上し、オペレータの疲労が解消され、単一サイクルごとに一貫した部品配置が保証されます。肉体労働への依存が減り、継続的な人件費が削減され、人的ミスが最小限に抑えられます。
精密、CNC、データ収集 (インダストリー 4.0)
現代の製造業ではミクロレベルの精度が求められます。標準リミット スイッチは、おそらく 0.050 インチの再現性を提供します。ガラスまたは磁気スケールを読み取るリニア エンコーダにアップグレードすると、0.0005 インチまでの位置フィードバックが得られます。比例方向制御弁は、線形可変差動変圧器を使用して、弁スプールの正確な位置を監視します。 PLC はこの制御ループをミリ秒ごとに更新するため、信じられないほど正確な力と速度のプロファイリングが可能になります。
データログの要件により、さらに複雑さが増します。航空宇宙、自動車、医療 油圧成形プレス
カスタマイズと標準の既製モデル
カスタム油圧プレスのプレミアム
標準モデルは規模の経済の恩恵を受けます。エンジニアリングはすでに完了しており、製造治具が構築され、部品表が標準化されています。あ カスタム油圧プレス
専門的なエンジニアリング時間に対して料金を支払います。機械エンジニアは、固体鋼から穴を開けてカスタムのマニホールド ブロックを設計する必要があります。電気エンジニアは、カスタム PLC ロジックを最初から作成する必要があります。施設がこのコストを吸収する必要があるかどうかを評価してください。印刷機をカスタマイズするよりも内部ツールを変更する方が安い場合は、標準を選択してください。 工業用油圧プレス
機械と工具の間のインターフェースは、最終的な見積もりに影響します。深絞りにはベッドクッションが必要です。これはベッドの下に取り付けられた二次油圧シリンダーで、ブランクホルダーを押し上げ、材料の流れを制御し、しわを防ぎます。複合材料やゴム成形には、加熱プラテンの統合が必要です。これには、特殊なマルチゾーン温度コントローラー、カートリッジ ヒーター、および機械フレームへの熱の伝達を防ぐ絶縁ボルスターが必要です。これらの各インターフェースは、機械的および電気的な複雑さを追加します。
隠れた経費と長期的な運用コスト
エネルギー消費と規制圧力
生涯にわたる電力コストは、多くの場合、マシンの初期購入価格を超えます。特定のデューティ サイクルに基づいて消費電力を評価する必要があります。標準的な誘導モーターは常に大電流を消費します。非効率的なシステムは無駄なエネルギーを熱に変えます。油圧システムは圧力がかかると大量の熱を発生するため、オイルを冷却して最適な動作温度以下に保つ必要があります。水冷式熱交換器には一定の冷水の流れが必要ですが、空冷式冷却器には大型の電動ファンが使用されます。どちらの冷却方法も追加のエネルギーを消費します。
環境コンプライアンスにより、施設はエネルギー消費の再考を余儀なくされています。産業上の炭素排出に対する規制圧力が増大すると、計算が変わります。施設は、キロワット時の使用量とピーク需要料金を追跡する必要があります。 1 日あたりのエネルギー消費量を下げることで、公共料金の上昇から利益を守り、地域のエネルギー効率に関する義務を確実に遵守できます。
メンテナンス、液体管理、ダウンタイムのリスク
定期的な維持費の発生は避けられません。作動油はシステムの生命線です。大きなリザーバーには数百ガロンの特殊な液体が入っています。この液体を清潔に保つためには、高効率のキドニーループ濾過システムに投資する必要があります。比例バルブは汚染に非常に敏感です。汚れや劣化したオイルは高価なポンプを破壊し、シリンダーの壁に傷を付けます。
機器の欠陥による経済的影響は深刻です。圧力の不一致は、部品の許容範囲外に直接つながります。バルブが固着したり、シールが漏れたりすると、ラムはプログラムされた力に達しなくなります。これにより、製品の品質が低下し、スクラップ率が増加します。生産の遅れは顧客との関係にダメージを与えます。信頼性の低いコンポーネントを備えた安価なマシンを購入すると、最初の購入で節約できる以上に、生産損失のコストが高くなります。
配送、設置、および装備
物流上の現実は、調達中にしばしば見落とされます。高さ 20 フィートのプレス機は、高速道路で垂直に出荷することはできません。専用の多軸ローボーイ トレーラーに載せる必要があります。低い橋を避けるには高速道路パトロールの護衛とルート調査が必要です。財団の要件により、莫大な費用も追加されます。大型プレスでは、多くの場合、動的荷重に対処するために、深いピット構造、鉄筋コンクリートパッド、レベリングパッド用のエポキシグラウト注入が必要です。
設置には専門のリギングサービスを雇う必要があります。リガーは、重量物を持ち上げる油圧ガントリーと特殊なクレーンを使用して、機器を安全に持ち上げます。電気的および機械的な接続プロセスには数日から数週間かかります。予算の超過を避けるために、これらの設置および装備の費用を事前に計算する必要があります。
油圧プレスメーカーの評価と選択
サプライチェーンとコンポーネントの調達
内部コンポーネントの起源が長期的な信頼性を左右します。入手が困難な独自の交換部品を使用するホワイトラベルのマシンに対して調達チームに警告してください。ビルダーがカスタム加工されたバルブ キャビティを備えた独自のマニホールド ブロックを使用している場合、地元の流体動力販売店から交換用バルブを購入することはできません。あなたは完全にオリジナルのビルダーに依存しています。
評判の高い企業の長期的なコストメリットを強調する 油圧プレスメーカー
保証、コンプライアンス、および販売後のサポート
安全コンプライアンスの対応は必須の費用です。 OSHA および ANSI 安全基準を満たす必要があります。必要な安全機能を追加すると、機械のコストが増加します。ライトカーテンはストローク中にオペレータの手を保護します。物理的安全ブロックはメンテナンス中のラムの落下を防ぎます。パイロット操作の冗長逆止弁により、1 つの弁が故障した場合でもラムが落下することはありません。安全コンプライアンスに関するコストを決して削減しないでください。
メーカーのサービス インフラストラクチャの財務的価値を評価します。計画外のダウンタイムを最小限に抑えるには、国内のサービス ネットワークが重要です。リモート VPN アクセスを提供するビルダーを探してください。技術者はオフィスから PLC にログインし、ラダー ロジックを確認して、どの近接スイッチが故障したかを正確に知ることができます。サービス技術者の応答時間が保証されることは非常に価値があります。強力な販売後のサポートにより、初期購入価格が高くなります。
結論
現在のサイクルタイムと廃棄率を監査して、必要な機器のアップグレードのベースラインを確立します。
地域の公共料金と予想される機械のデューティ サイクルに基づいて、許容可能なエネルギー支出を計算します。
単純な基本見積もりを受け入れるのではなく、最終候補に挙げられたメーカーに詳細な項目別の運用予測を要求します。
見積もられたすべての機械が、世界中で入手可能な非独自の電気および流体動力コンポーネントを使用していることを確認します。
よくある質問
Q: 工業用油圧プレスの平均寿命はどれくらいですか?
A: 適切にメンテナンスされた工業用印刷機は、20 ~ 30 年間安定して稼働できます。寿命は、動作環境、デューティサイクル、予防保守スケジュールの順守に大きく依存します。定期的な流体分析、フィルターの交換、シールの交換により、機器の動作寿命が大幅に延長されます。
Q: カスタム油圧プレスのコストは、標準モデルと比較してどれくらいですか?
A: カスタム モデルには多大なエンジニアリング時間が必要です。これにより、通常、標準モデルよりも大幅なプレミアムが発生します。正確な増加量は、カスタムマニホールドの複雑さ、特殊なフレーム寸法、および特定のアプリケーションに必要な独自のソフトウェア要件によって異なります。
Q: サーボ油圧プレスが従来のものより高価なのはなぜですか?
A: サーボ システムは、高度な高トルク サーボ モーターと洗練されたモーター ドライブを利用しています。これらのコンポーネントの製造とプログラムのコストは、標準の連続運転誘導モーターよりも大幅に高くなります。ただし、正確な制御と大幅なエネルギー節約が実現され、初期の保険料を相殺します。
Q: 油圧成形プレスの長期コストに最も大きな影響を与えるメンテナンス要因は何ですか?
A: 液体管理は最も重要な要素です。劣化したオイルや汚染されたオイルは、高価なポンプやバルブを破壊します。高品質の液体、絶対定格の濾過システム、定期的なオイルサンプリングにかかる経常コストは、長期的な信頼性を左右する主なメンテナンス費用です。
Q: 地域の安全およびエネルギー規制は、機械の最終価格にどのような影響を与えますか?
A: 厳格な安全規制により、冗長バルブ、ライト カーテン、物理的保護が必要となり、製造コストが増加します。エネルギー規制により、施設は炭素排出目標を達成するために高効率のサーボ駆動モデルの購入を余儀なくされる可能性があり、初期の購入費用が増加します。
Q: C フレームと 4 コラム油圧プレスのコストと用途の違いは何ですか?
A: C フレームは一般的に安価で、3 面からアクセスできるため、簡単な組み立てに最適です。 4 コラム プレスは、材料と機械加工の要件が増加するためコストが高くなりますが、深絞りや大型プラテンの用途に必要な優れた均一な圧力分布を提供します。