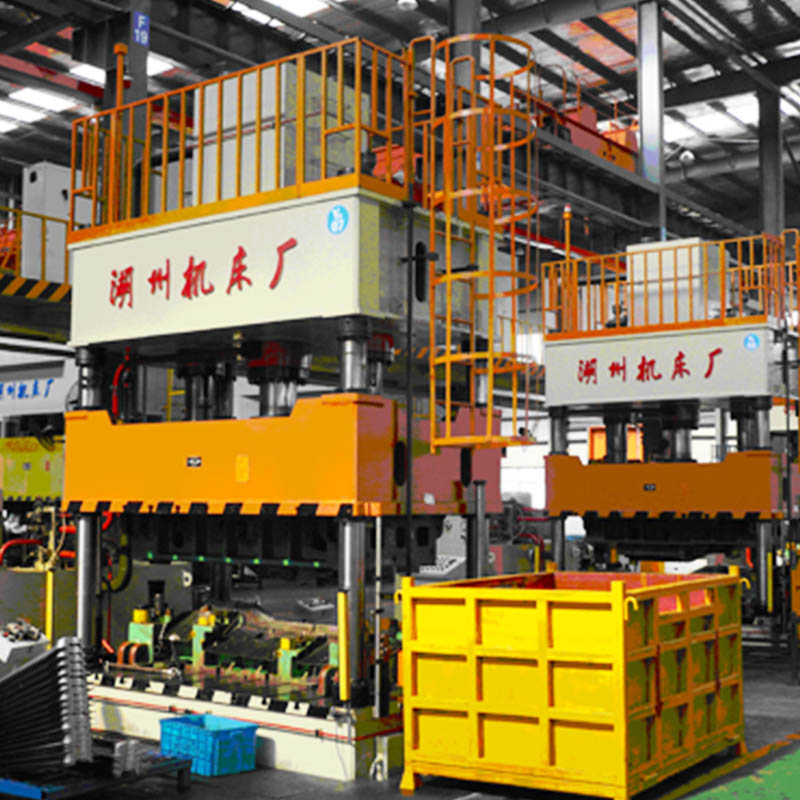
Kapitalutgifter på tungt produksjonsutstyr er en avgjørelse med høy innsats der den opprinnelige klistremerkeprisen sjelden gjenspeiler den fulle økonomiske konsekvensen. Feilberegning av nødvendige spesifikasjoner, undervurdering av driftskostnader som energi og vedlikehold, eller valg av substandard byggekvalitet fører til produksjonsflaskehalser, høye skrotrater og reduserte fortjenestemarginer. En maskin som ikke tåler toleranse under belastning, vil direkte skade produksjonen og kundeforholdet ditt.
For å ta en forsvarlig anskaffelsesbeslutning, må ingeniør- og innkjøpsteam evaluere de sanne kostnadsdriverne til en hydraulisk pressemaskin . Du må analysere alt fra råvarekonstruksjon og rammearkitektur til avansert servodrevet automatisering. Du må også ta hensyn til CNC-integrasjon, væskestyringskrav og påliteligheten til produsentens støttenettverk.
Grunnkostnadene er diktert av tonnasjekapasitet og rammestil (f.eks. C-ramme vs. fire kolonner), men presisjonskrav, strukturell stivhet og volatilitet i råvaremarkedet driver eksponentiell prisøkning.
Integrering av avanserte teknologier, slik som servodrevne pumper og automatisert materialhåndtering, øker initial CapEx, men reduserer drastisk langsiktig OpEx gjennom energieffektivitet, lovoverholdelse og syklustidsreduksjon.
Langsiktige driftskostnader strekker seg langt utover selve maskinen, og omfatter rigging, fundamenteringskrav, hydraulikkvæskestyring og forebyggende vedlikehold.
Evaluering av en hydraulisk presseprodusent krever gransking av deres komponentinnkjøp (proprietære kontra hyllevare), sikkerhetsstandarder og serviceinfrastruktur etter salg.
Grunnlinjekostnadsdrivere for en hydraulisk pressemaskin
Tonnasjekapasitet og fysiske dimensjoner
Krav til trykkkraft dikterer de grunnleggende kostnadene for utstyret. Kraft er lik trykk multiplisert med areal. For å oppnå høyere tonnasje må ingeniører enten øke det hydrauliske systemtrykket eller øke sylinderboringen. Å øke borestørrelsen krever massiv stålsmiing for sylinderkroppen. Å skyve systemtrykket høyere krever spesialiserte høytrykkspumper, sømløse rør med tunge vegger og robuste flensbeslag. Begge tilnærmingene tilfører betydelig vekt og produksjonskostnader.
De fysiske dimensjonene til arbeidsområdet presser også utgiftene oppover. Å utvide sengestørrelsen og dagslysåpningen krever eksponentielt mer materiale. Rammen må motstå pressekraften uten å strekke seg eller bøye seg. Ingeniører måler dette i sengeavbøyning, og sikter vanligvis etter strenge toleranser som 0,001 tommer per fot. For å oppnå denne stivheten på tvers av en stor seng krever det utrolig tykke stålplater for kronen, sengen og sidehusene. Hvis du utvider sengen uten å gjøre stålet tykkere, vil rammen bøye seg under trykk, ødelegge verktøyet ditt og produsere deler som ikke er spesifisert.
Rammearkitektur og strukturell integritet
Rammestil dikterer både ytelsesevner og grunnprising. C-rammemodeller er åpne på tre sider, og gir utmerket tilgang for operatører og materialhåndtering. Imidlertid har de naturlig nok en tendens til å gape eller åpne seg under tung belastning. For å motvirke dette må utbyggere legge til enorme mengder stål til halsområdet, men noe avbøyning er fortsatt uunngåelig. Rammer med rett side har en premie fordi de bruker en helt lukket bokslignende struktur. De tilbyr nesten null giring og bruker flerpunkts firkantede gibs for å styre stempelet, og sikrer perfekt parallellitet for høypresisjonsstempling.
EN fire kolonne hydraulisk presse gir en svært effektiv mellomting. Den bruker fire massive gjengede trekkstenger for å koble sammen kronen og sengen. Disse stengene er forspent ved hjelp av hydrauliske muttere for å strekke dem litt, og skaper en stiv struktur som fordeler kraften jevnt over et stort plateområde. Denne designen er svært kostnadseffektiv for dyptrekking og komposittstøping.
Rammearkitektur
Relativ anskaffelseskostnad
Strukturell stivhet
Ideell applikasjon
C-Frame (Gap Frame)
Laveste
Moderat (tilbøyelig til å gi seg under høy belastning)
Montering, nagling, lett mynting
Fire-kolonne
Moderat
Høy (utmerket jevnt trykk)
Dyptegning, komposittstøping
Rett-Side
Høyest
Maksimal (nesten null avbøyning)
Høypresisjonsstempling, progressive matriser
Materialkvalitet og termisk bearbeiding påvirker grunnprisen i stor grad. Avansert høyfast stål motstår tretthet mye bedre over millioner av sykluser enn standard bløtt stål. Videre er termiske stressavlastende prosesser under produksjon ikke omsettelige for presisjonsutstyr. Oppvarming av den massive sveisede rammen i en glødeovn avlaster interne sveisespenninger. Å hoppe over dette trinnet sparer penger til å begynne med, men garanterer rammeavbøyning og sprekkdannelse senere.
Råvarevolatilitet og markedsdynamikk
Tungt maskineri er fundamentalt knyttet til råvaremarkeder. Stål kjøpes av pund. En stor industripresse kan lett veie over 80 000 pund. Når de globale prisene på varmvalsede stålplater svinger, svinger basiskostnaden for maskinen vilt. Produsenter må overføre disse materialøkningene til kjøperen, og derfor er tilbudene på tungt utstyr ofte kun gyldige for et kort vindu.
Forsyningskjedeøkonomi for spesialiserte komponenter spiller også en stor rolle. De viktigste hydrauliske sylindrene er ofte smidd av høyverdig legert stål i stedet for støpt. Smiing justerer kornstrukturen til metallet, og forhindrer katastrofal svikt under høysyklustretthet. Når etterspørselen etter tung industrismiing overgår støperikapasiteten, strekker ledetidene seg og prisene stiger. Kobberprisene påvirker også direkte kostnadene for de massive elektriske motorene som kreves for å drive de hydrauliske pumpene.
Teknologisk kompleksitet og kontrollsystemer
Konvensjonelle vs. Servo hydrauliske pressesystemer
Styresystemteknologi representerer en viktig vei i innkjøpsveien. Konvensjonelle presser bruker en standard AC-induksjonsmotor som spinner med konstant hastighet. Den driver en stempelpumpe med variabel fortrengning. Når pressen er inaktiv eller holder trykket, fortsetter motoren å snurre, dumper olje over en avlastningsventil og genererer enorme mengder varme. Denne bortkastede energien krever store kjølesystemer for å hindre væskenedbrytning.
EN hydraulisk servopresse erstatter dette oppsettet med en servomotor koblet direkte til en girpumpe med fast fortrengning. Motoren snurrer bare når væskestrøm er nødvendig. Hvis sylinderen trenger å holde trykket i en ti-minutters herdesyklus, slutter servomotoren å snurre helt, og holder trykket uten energisløsing. Drivene og motorene for dette oppsettet er svært komplekse og har en høyere innledende anskaffelseskostnad. Imidlertid gir de strøm etter behov, betydelig støyreduksjon og svært presis ramhastighetskontroll.
Automatisering og materialhåndteringsintegrering
Integrering av tilleggsutstyr forvandler en frittstående maskin til en automatisert produksjonscelle. Denne integrasjonen krever betydelig kapital for robotbaserte lastearmer, automatiserte overføringsskinner og skraptransportører. Du må følge en streng rekkefølge når du evaluerer automatiseringsintegrasjon:
Vurder gjeldende krav til syklustid for å finne ut om robotlasting er nødvendig for å oppfylle produksjonskvoter.
Evaluer frekvensen for bytte av dyse for å rettferdiggjøre kostnadene ved systemer for hurtig dyseskift (QDC) og hydraulisk fastspenning.
Kartlegg skrapfjerningsveier for å bestemme størrelsen og plasseringen av automatiserte transportører under sengen.
Integrer sikkerhetslåser mellom press-PLS og automatiseringscellen for å sikre at operatører er utestengt under autonom drift.
Programmer håndtrykksignaler mellom pressekontrolleren og robotarmene for å synkronisere rambevegelse med delplassering.
Automatisering oppveier den høye initialinvesteringen raskt. Automatiserte celler øker produksjonshastigheten, eliminerer tretthet fra operatøren og sikrer konsistent delplassering hver eneste syklus. Du reduserer avhengigheten av manuelt arbeid, noe som reduserer løpende lønnsutgifter og minimerer menneskelige feil.
Presisjon, CNC og datainnsamling (Industry 4.0)
Moderne produksjon krever nøyaktighet på mikronivå. Standard grensebrytere gir repeterbarhet på kanskje 0,050 tommer. Oppgradering til lineære kodere som leser en glass- eller magnetisk skala gir deg posisjonsfeedback ned til 0,0005 tommer. Proporsjonale retningsventiler bruker lineære variable differensialtransformatorer for å overvåke den nøyaktige posisjonen til ventilspolen. PLS-en oppdaterer denne kontrollsløyfen hvert millisekund, noe som gir utrolig presis kraft- og hastighetsprofilering.
Krav til datalogging øker kompleksiteten ytterligere. Luftfart, bilindustri og medisinsk bruk av hydraulisk formpresse krever ofte streng sporbarhet. Du trenger spesialisert datainnsamlingsprogramvare for å registrere trykk, posisjon og tid for hver enkelt del som produseres. Dette krever avanserte PLS-plattformer og dedikerte industrielle servere, noe som gir en betydelig premie til maskinbyggingen.
Tilpasning kontra standard hyllemodeller
Premium på en tilpasset hydraulisk presse
Standardmodeller drar nytte av stordriftsfordeler. Prosjekteringen er allerede fullført, produksjonsjiggene er bygget, og materiallisten er standardisert. EN tilpasset hydraulisk presse bærer skjulte kostnader som standardmodeller unngår. Hvis matrisen din er høyere enn standard dagslysåpning, må ingeniørteamet tegne sidehusene på nytt, beregne finite element-analysen på nytt og skrive nye CNC-programmer for boremøllene.
Du betaler for spesialiserte ingeniørtimer. Mekaniske ingeniører må designe tilpassede manifoldblokker boret i solid stål. Elektriske ingeniører må skrive tilpasset PLS-logikk fra bunnen av. Vurder om anlegget ditt skal absorbere denne kostnaden. Hvis det er billigere å endre det interne verktøyet enn å tilpasse pressen, velg standarden industriell hydraulisk presse . Forsøk kun skreddersydde bygg når den spesifikke applikasjonen krever unike tonnasjeprofiler, ekstreme sengestørrelser eller høyt spesialisert materialhåndtering.
Verktøy og dysegrensesnitt
Grensesnittet mellom maskinen og verktøyet ditt påvirker det endelige tilbudet. Dyptrekking krever en sengepute. Dette er en sekundær hydraulisk sylinder montert under sengen som skyver opp mot emneholderen, kontrollerer materialstrømmen og forhindrer rynker. Integrering av oppvarmede plater er nødvendig for kompositter og gummistøping. Dette krever spesialiserte flersone temperaturkontrollere, patronvarmere og isolerte bolstere for å forhindre at varme overføres til maskinrammen. Hvert av disse grensesnittene tilfører mekanisk og elektrisk kompleksitet.
Skjulte utgifter og langsiktige driftskostnader
Energiforbruk og regulatorisk trykk
Livstids strømkostnader overstiger ofte maskinens opprinnelige kjøpspris. Du må evaluere strømforbruket basert på din spesifikke driftssyklus. Standard induksjonsmotorer trekker konstant sterk strøm. Ineffektive systemer gjør bortkastet energi til varme. Hydrauliske systemer genererer betydelig varme under trykk, og du må avkjøle oljen for å holde den under optimale driftstemperaturer. Vann-over-olje varmevekslere krever en konstant strøm av kjølt vann, mens luft-over-olje kjølere bruker store elektriske vifter. Begge kjølemetodene bruker ekstra energi.
Miljøoverholdelse tvinger anlegg til å revurdere energiforbruket. Økende reguleringspress på industrielle karbonutslipp endrer regnestykket. Fasilitetene må spore kilowatt-timers bruk og høye etterspørselskostnader. Å senke det daglige energitrekket beskytter marginene dine mot økende strømpriser og sikrer overholdelse av regionale energieffektivitetsmandater.
Vedlikehold, væskehåndtering og nedetidsrisiko
Gjentakende vedlikeholdskostnader er uunngåelige. Hydraulikkolje er livsnerven i systemet. Store reservoarer rommer hundrevis av liter spesialisert væske. Du må investere i høyeffektive filtreringssystemer for nyreløkker for å holde denne væsken ren. Proporsjonalventiler er svært følsomme for forurensning. Smuss eller nedbrutt olje ødelegger dyre pumper og skjærer sylindervegger.
Den økonomiske konsekvensen av defekt utstyr er alvorlig. Trykkinkonsistens fører direkte til deler utenfor toleranse. Hvis en ventil setter seg fast eller en tetning lekker, vil ikke stempelet nå den programmerte kraften. Dette forringer produktkvaliteten og øker skrotraten. Forsinket produksjon skader kundeforhold. Å kjøpe en billigere maskin med upålitelige komponenter koster mer i tapt produksjon enn du sparer på det første kjøpet.
Frakt, installasjon og rigging
Logistiske realiteter blir ofte oversett under innkjøp. En presse som er tjue fot høy kan ikke sende vertikalt på en motorvei. Den må legges ned på en spesialisert flerakslet lowboy-tilhenger. Du trenger eskorte av motorveipatrulje og ruteundersøkelser for å unngå lave broer. Krav til fundamentering gir også store utgifter. Store presser krever ofte konstruksjon av dype grop, armert betongputer og epoksyfuging for utjevningsputer for å håndtere de dynamiske belastningene.
Installasjon krever innleie av spesialiserte riggetjenester. Riggere bruker tungløftende hydrauliske portaler og spesialiserte kraner for å stille utstyret trygt opp. Den elektriske og mekaniske tilkoblingsprosessen tar dager eller uker. Disse installasjons- og riggekostnadene må beregnes på forhånd for å unngå budsjettoverskridelser.
Evaluere og velge en hydraulisk presseprodusent
Supply Chain og Component Sourcing
Opprinnelsen til interne komponenter dikterer langsiktig pålitelighet. Advar anskaffelsesteamet ditt mot hvitmerkede maskiner som bruker proprietære reservedeler som er vanskelig å skaffe. Hvis en byggherre bruker en proprietær manifoldblokk med spesialbearbeidede ventilhulrom, kan du ikke kjøpe en erstatningsventil fra en lokal væskestrømforhandler. Du er helt avhengig av den opprinnelige byggherren.
Legg vekt på de langsiktige kostnadsfordelene til en anerkjent produsent av hydraulisk presse . Se etter byggherrer som bruker standard, kommersielt tilgjengelige hydrauliske og elektriske komponenter. Merker som Rexroth, Parker og Allen-Bradley støttes globalt. Hvis en standard retningsventil svikter på en tirsdag, kan du kjøpe en erstatning lokalt og være i gang innen onsdag. Standard komponentinnkjøp beskytter oppetiden din.
Garanti, samsvar og støtte etter salg
Navigering av sikkerhetsoverholdelse er en obligatorisk utgift. Du må oppfylle OSHA og ANSI sikkerhetsstandarder. Nødvendige sikkerhetsfunksjoner øker maskinens kostnader. Lysgardiner beskytter operatørens hender under slaget. Fysiske sikkerhetsblokker forhindrer at stempelet faller under vedlikehold. Redundante pilotstyrte tilbakeslagsventiler sikrer at stemplet ikke faller hvis en enkelt ventil svikter. Kutt aldri kostnader på sikkerhetsoverholdelse.
Vurder den økonomiske verdien av produsentens serviceinfrastruktur. Et innenlands servicenettverk er avgjørende for å minimere uplanlagt nedetid. Se etter byggere som tilbyr ekstern VPN-tilgang. En tekniker kan logge på PLS-en fra kontoret sitt, se på stigelogikken og fortelle deg nøyaktig hvilken nærhetsbryter som feilet. Garanterte responstider for serviceteknikere er svært verdifulle. Sterk støtte etter salg rettferdiggjør en høyere innledende kjøpspris.
Konklusjon
Overvåk dine nåværende syklustider og skrothastigheter for å etablere en grunnlinje for nødvendige utstyrsoppgraderinger.
Beregn akseptable energiforbruk basert på dine regionale forbrukspriser og forventede maskindriftssykluser.
Be om detaljerte, spesifiserte driftsprognoser fra utvalgte produsenter i stedet for å godta enkle grunntilbud.
Bekreft at alt oppgitt maskineri bruker globalt tilgjengelige, ikke-proprietære elektriske og flytende kraftkomponenter.
FAQ
Spørsmål: Hva er gjennomsnittlig levetid for en industriell hydraulisk presse?
A: En godt vedlikeholdt industripresse kan fungere pålitelig i 20 til 30 år. Levetiden avhenger sterkt av driftsmiljøet, driftssyklusen og overholdelse av forebyggende vedlikeholdsplaner. Regelmessig væskeanalyse, filterbytte og tetningsbytte forlenger levetiden til utstyret betydelig.
Spørsmål: Hvor mye koster en tilpasset hydraulisk presse sammenlignet med en standardmodell?
A: Tilpassede modeller krever betydelige ingeniørtimer. Dette resulterer vanligvis i en betydelig premie i forhold til standardmodeller. Den nøyaktige økningen avhenger av kompleksiteten til tilpassede manifolder, spesialiserte rammedimensjoner og unike programvarekrav som er nødvendige for din spesifikke applikasjon.
Spørsmål: Hvorfor er en hydraulisk servopresse dyrere enn en konvensjonell?
Sv: Servosystemer bruker avanserte servomotorer med høyt dreiemoment og sofistikerte motordrifter. Disse komponentene koster betydelig mer å produsere og programmere enn standard kontinuerlige induksjonsmotorer. Imidlertid gir de presis kontroll og massive energibesparelser som oppveier den første premien.
Spørsmål: Hvilke vedlikeholdsfaktorer påvirker de langsiktige kostnadene for en hydraulisk formpresse mest?
A: Væskehåndtering er den mest kritiske faktoren. Nedbrutt eller forurenset olje ødelegger dyre pumper og ventiler. De tilbakevendende kostnadene for væske av høy kvalitet, absolutt rangerte filtreringssystemer og rutinemessig oljeprøvetaking er de primære vedlikeholdsutgiftene som dikterer langsiktig pålitelighet.
Spørsmål: Hvordan påvirker regionale sikkerhets- og energiforskrifter den endelige prisen på maskinen?
A: Strenge sikkerhetsforskrifter krever redundante ventiler, lysgardiner og fysisk skjerming, noe som øker produksjonskostnadene. Energiforskrifter kan tvinge anlegg til å kjøpe svært effektive servodrevne modeller for å oppfylle målene for karbonutslipp, noe som øker den opprinnelige anskaffelseskostnaden.
Spørsmål: Hva er forskjellen i kostnad og bruk mellom en C-ramme og en fire-kolonne hydraulisk presse?
A: C-rammer er generelt rimeligere og gir tresidig tilgang, noe som gjør dem ideelle for lett montering. Fire-søylepresser koster mer på grunn av økte material- og maskineringskrav, men de tilbyr overlegen jevn trykkfordeling som er nødvendig for dyptrekking og store plateapplikasjoner.